
نەشر قىلىنغان ۋاقتى: 2026-يىلى 8-ئاينىڭ 14-كۈنى
ئاپتور: خۇ يەنۋېي، سىمبېر مېتال تېخنىكىلىق مۇتەخەسسىسى
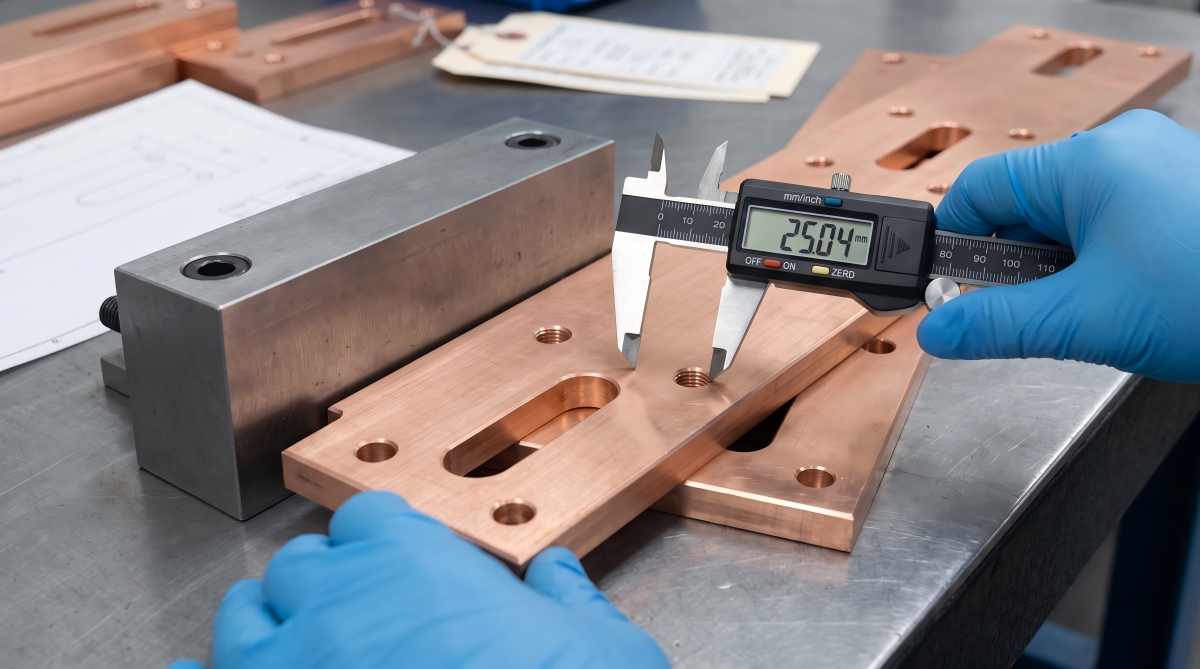
مىس ئاۋتوبۇس تاختىسى توغرا دەرىجە ۋە ئۆتكۈزۈشچانلىق دوكلاتى بىلەن كەلگەن بولسىمۇ، يەنىلا يىغىش لىنىيىسىنى توختىتالايدۇ.
ئادەتتىكى مەغلۇبىيەت ئىنتايىن ئادەتتىكى ئىش: ھەر بىر تۆشۈكنىڭ دىئامېتىرى تەكشۈرۈشتىن ئۆتتى، ئەمما نەقىش پىششىقلاپ ئىشلەنمىگەن گىرۋەكتىن ئۆلچەندى، تاختاي بوشلۇقنى ئازايتتى، ياكى تاختاي تەكشۈرۈش جەريانىدا تۈز قىسىلىپ، قويۇپ بېرىلگەندىن كېيىن ئارقىغا چېكىندى. سېتىۋېلىش گۇرۇپپىسى باھانى تېجەپ قالدى. ئىشلەپچىقىرىش قولدا يىغىش، رەت قىلىنغان قاپلار ۋە جىددىي ئالماشتۇرۇش چىقىمىنى تۆلىدى.
بۇ نىڭ ھەقىقىي خىزمىتىمىس ئاۋتوبۇس تاختىسىنى خاسلاشتۇرۇپ ياساشبۇ پەقەت مىس كېسىش ۋە تۆشۈك تېشىش ئەمەس. تەمىنلىگۈچى ئېلېكتر، مېخانىكىلىق ۋە يىغىش تەلىپىنى كونترول قىلىنىدىغان ماتېرىيال يولى، سانلىق مەلۇمات سىستېمىسى، پىششىقلاپ ئىشلەش تەرتىپى، يۈزەكى ئۆلچەم ۋە تەكشۈرۈش پىلانىغا ئايلاندۇرۇشى كېرەك.
بۇ قوللانمىدا، بۇ سۆز مىس تاختا ياكى تۆت بۇلۇڭلۇق تاياقتىن توك ئۆتكۈزىدىغان ئاپتوبۇس ياساشنى كۆرسىتىدۇ. «ئاپتوبۇس تاختىسى» دۇنيا مىقياسىدا ئۆلچەملەشكەن مەھسۇلات شەكلى ئەمەس. تاختا سۈپىتىدە سېتىۋېلىنغان زاپچاس ۋە ئاپتوبۇس تاياق ياكى تۆت بۇلۇڭلۇق تاياق سۈپىتىدە سېتىۋېلىنغان زاپچاس، تاماملانغان سىزمىلار ئوخشاش بولسىمۇ، ئوخشىمىغان ماتېرىيال ئۆلچىمى ۋە چىدامچانلىق دەرىجىسىگە دۇچ كېلىشى مۇمكىن.
Cymber Metal نىڭ سودا بېتى بارمىس ئاۋتوبۇس تاختىسىنى خاسلاشتۇرۇپ ياساشبۇ قوللانما چەك تارتىش كۆپ مىقداردا سېتىۋېلىش زاكازىغا ئايلىنىشتىن بۇرۇن ھەل قىلىشقا تېگىشلىك ئەڭ قىيىن مەسىلىلەرنى ھەل قىلىدۇ.
تېز جاۋاب: خاسلاشتۇرۇلغان سىمنىڭ سۈپىتىنى نېمە كونترول قىلىدۇ؟
ئىشەنچلىك مىس ئاۋتوبۇس تاختىسىنى خاسلاشتۇرۇش بەش خىل كونترولغا تايىنىدۇ: دەلىللەنگەن ماتېرىيال ۋە تېمپېراتۇرا، ئىقتىدارلىق سانلىق مەلۇمات لايىھىسى، پەقەت دىئامېتىر ئەمەس، بەلكى تۆشۈك ئورنى، ئۆلچەنىدىغان گىرۋەك ۋە يۈزە تەلىپى ۋە ئىشلەپچىقىرىش جەريانىغا ماس كېلىدىغان تەكشۈرۈش پىلانى. قاپلاش، تۈزلەش، تېمپېراتۇرا ۋە ئورالما قاتارلىقلارنىڭ ھەممىسى چىدامچانلىق خامچوتىغا كىرگۈزۈلۈشى كېرەك، چۈنكى ھەر بىرى تاماملانغان ئۆلچەم، تۈزلۈك ياكى يىغىش ماسلىشىشىنى ئۆزگەرتەلەيدۇ.
ھەر بىر مەسىلىنى ھەل قىلىش ئۈچۈن بىرلا خىل يول قويۇشنى تەلەپ قىلماڭ. قايسى ئىقتىدارلارنىڭ توك ئېلىپ يۈرىدىغانلىقىنى، قايسىسىنىڭ قۇرۇلمىنى تاپىدىغانلىقىنى، قايسىسىنىڭ ئىزولياتسىيەنى قوغدايدىغانلىقىنى ياكى پەقەت تازىلاش ئۈچۈنلا مەۋجۇت ئىكەنلىكىنى ئېنىقلاڭ. ئاندىن ماشىنىنى رېمونت قىلىش ۋە تەكشۈرۈشكە پۇل خەجلەپ، بۇزۇلۇش راستىنلا زىيانلىق بولغان جايلارغا سەرپ قىلىڭ.
مەزمۇنلار جەدۋىلى
- مىس باھاسىدىن ئەمەس، بەلكى سىزىشتىن باشلاڭ
- ماتېرىيال شەكلى ۋە مىس دەرىجىسى
- فۇنكسىيەلىك چىدامچانلىق قاتلىمىنى قۇرۇڭ
- تۆشۈك توغرىلىقى ۋە جەريان تاللاش
- تۈزلۈك ۋە تېمپېراتۇرىنى ئۆلچەش
- يۈزەكى رەڭ ۋە قاپلاش تەرتىپى
- تەكشۈرۈش ۋە تەمىنلىگۈچىنىڭ دەلىللىرى
- قونۇشنىڭ ئومۇمىي چىقىمى
- RFQ تەكشۈرۈش تىزىملىكى
- كۆپ سورىلىدىغان سوئاللار
مىس باھاسىدىن ئەمەس، بەلكى سىزىشتىن باشلاڭ
كىلوگرامىنىڭ تۆۋەن باھاسى، ياسالغان ئاپتوبۇسنىڭ بۇرغىلاش ماشىنىسى بولمىسا ئىشكاپقا كىرەلەيدىغان-كىرىلمەيدىغانلىقى توغرىسىدا ھېچنېمە دېمەيدۇ.
مېنىڭ RFQ نى تەكشۈرۈش تەجرىبەمگە ئاساسلانغاندا، ئەڭ قىممەت سىزمىلار ھەمىشە ئەڭ زىچ بولمايدۇ. ئۇلار ھەر بىر ئۆلچەمنى مۇھىم قىلىپ كۆرسىتىپ، ئىقتىدار مۇناسىۋىتىنى ئېنىقسىز قالدۇرىدىغان سىزمىلار. «باشقا بەلگىلىمە بولمىسا +/-0.05 مىللىمېتىر» دېگەن ئەسكەرتىش CNC پىششىقلاپ ئىشلەش ۋە پۈتۈن بۆلەكنى تولۇق تەكشۈرۈشكە مەجبۇرلىشى مۇمكىن، ئەمما يەنىلا ئورنىتىش يۈزىگە نىسبەتەن تۆشۈك ئەندىزىسىنى كونترول قىلالمايدۇ.
تەمىنلىگۈچى باھا بېرىشتىن بۇرۇن، سىزما تۆۋەندىكى تۆت سوئالغا جاۋاب بېرىشى كېرەك:
- قايسى يۈز ۋە گىرۋەكلەر A، B ۋە C نۇقتىلىرىنى بەلگىلەيدۇ؟
- قايسى تۆشۈكلەر بۇ زاپچاسنىڭ ئورنىنى بەلگىلەيدۇ، قايسى تۆشۈكلەر پەقەت بولت بوشلۇقىنىلا تەمىنلەيدۇ؟
- ئۆلچەملەر قاپلاش، ئېگىش ۋە تۈزلەشتىن بۇرۇن قوللىنىلامدۇ ياكى كېيىن قوللىنىلامدۇ؟
- تۈزلۈكلۈك ئەركىن ھالەتتە باھالىنامدۇ ياكى بۆلەك چەكلەنگەن ھالەتتەمۇ؟
تور بېكەتنىڭ مىسالىئېلېكتر قۇۋۋىتى ئىشكاپلىرى ئۈچۈن خاسلاشتۇرۇلغان مىس ئاۋتوبۇس ياساشسودا مەھسۇلات تۈرىنى كۆرسىتىدۇ. ئۇ كونترول قىلىنىدىغان سىزمىنىڭ ئورنىنى ئالمايدۇ. ئىشكاپ گېئومېتىرىيەسى، تۇتاشتۇرۇش لايىھىسى، توك، تېمپېراتۇرا ئۆرلىشى، ئىزولياتسىيە بوشلۇقى ۋە تۇتاشتۇرۇش ئۈسكۈنىلىرى تۈرگە خاس بولۇپ قالىدۇ.
| رەسىم چۈشۈرۈش | تەمىنلىگۈچى نېمىلەرنى پەرەز قىلىشى مۇمكىن | سېتىۋالغۇچى نېمىنى تاپشۇرۇۋالىدۇ |
|---|---|---|
| فۇنكسىيەلىك سانلىق مەلۇمات يوق | قولايلىق خام گىرۋەكلەردىن ئۆلچەنگەن تۆشۈك ئورۇنلىرى | تۆشۈك چوڭلۇقى توغرا، يىغىۋېلىنغان ئورنى خاتا |
| ھەر بىر ئۆلچەمدە بىر قاتتىق چىدامچانلىق | لازىم ياكى لازىم ئەمەسلىكىدىن قەتئىينەزەر تولۇق پىششىقلاپ ئىشلەش ۋە تەكشۈرۈش | ئېنىق خەتەر ئالدىنقى ئورنى يوق، يۇقىرى ئايلاندۇرۇش تەننەرخى |
| ئاخىرقى شەرت خاتىرىسى يوق | تاختاي ياكى ئېگىلىشتىن بۇرۇن ئۆلچەملەر تەكشۈرۈلدى | پىششىقلاپ ئىشلەش جەريانىدا ئۆتۈپ كېتىدىغان ۋە يىغىش جەريانىدا مەغلۇب بولىدىغان زاپچاسلار |
| پەقەت «بارلىق گىرۋىكلەرنى چىقىرىۋېتىش» | تەمىنلىگۈچى تاللىغان چەت ئەھۋالى | ئىسسىقلىق ساقلاش سىستېمىسىغا زىيان يەتكۈزىدىغان بۇرۇلۇش يۆنىلىشى ياكى ئۆتكۈر قىر |
| يۈزەكى رەڭگى پەقەت «پارلاق» دەپ كۆرسىتىلدى | گىرىم بۇيۇملىرىنى سىلىقلاش | كونترول قىلىنمايدىغان ئالاقە خاراكتېرىگە ئىگە جەلپكار قىسمى |
| تەكشۈرۈش ئۇسۇلى يوق | تەمىنلىگۈچى ئۆلچەش ئەسۋابى ۋە ئۈسكۈنىنى تاللايدۇ | سېتىۋالغۇچى ۋە تەمىنلىگۈچى ئوخشىمىغان نەتىجىلەرنى ئۆلچەيدۇ |
مىس ئاۋتوبۇس تاختىسىنى خاسلاشتۇرۇش ماتېرىيال شەكلىدىن باشلىنىدۇ
تاختا، يوپۇرماق، ياپىلاق بالداق ۋە ئالدىن ئۆلچەملەنگەن ئاپتوبۇس بالداقلىرى ئۆزئارا ئالماشتۇرۇلىدىغان سېتىۋېلىش چۈشەندۈرۈشلىرى ئەمەس. ئۇلارنىڭ قېلىنلىقىغا بەرداشلىق بېرىش ئىقتىدارى، گىرۋەك ھالىتى، تېمپېراتۇرىسى، قالغان بېسىم، كەڭلىك كونتروللۇقى ۋە قوللىنىلىدىغان ماتېرىيال ئۆلچىمى ئوخشىماسلىقى مۇمكىن.
نۇرغۇن يۇقىرى توك بېسىملىق زاپچاسلار ئۈچۈن، سېتىۋالغۇچىلار C11000 ئېلېكترولىتلىق چىداملىق مىس ياكى C10200 ئوكسىگېنسىز مىستىن باشلايدۇ. بۇ ئىككى خىل دەرىجىنىڭ ھەر ئىككىسىنى پەقەت «ساپ» دېگەن سۆزدىنلا تاللىماسلىق كېرەك.
C11000 ئېلېكتر ئىشلىرى ساھەسىدە كەڭ قوللىنىلىدۇ. ئوكسىگېنغا مۇناسىۋەتلىك بىر تەرەپ قىلىش ئۇسۇلى مۇھىم بولغاندا C10200 نى قوللىنىشقا بولىدۇ. C10100 بولسا يۇقىرى ساپلىقتىكى ئوكسىگېنسىز ئېلېكترونلۇق دەرىجىگە ئېرىشىش مۇۋاپىق بولغاندا مۇناسىۋەتلىك بولۇشى مۇمكىن. توغرا تاللاش ئۆلچەم، ئۆتكۈزۈشچانلىق، شەكىللەندۈرۈش، ئۇلاش، ئاتموسفېرا ۋە گۇۋاھنامە تەلىپىگە باغلىق.
20 سېلسىيە گرادۇستا، %100 IACS تەخمىنەن 58 MS/m غا توغرا كېلىدۇ. بۇ سان پايدىلىق، ئەمما ئۇ تۈزلۈك، تۆشۈك ئورنى، تېگىش قارشىلىقى ياكى تەييارلانغان زاپچاس سۈپىتىنى ئىسپاتلىمايدۇ. ھەر بىر مىس تاختا ئوخشاش قىممەتكە ئىگە دەپ پەرەز قىلىشنىڭ ئورنىغا، تەلەپ قىلىنىدىغان ئەڭ تۆۋەن ئۆتكۈزۈشچانلىقى ۋە سىناق ئۇسۇلىنى كۆرسىتىڭ.
ماتېرىياللار ئۈچۈن، Cymber Metal نى باھالاڭساپ مىس سىملىق ماتېرىياللارۋەمىس تاختا تاللاشلىرى.
ASTM B187/B187M ئادەتتە مىس ئاپتوبۇس تاياقچىسى، تاياقچىسى ۋە شەكىللىرى بىلەن مۇناسىۋەتلىك، ASTM B152/B152M بولسا مىس تاختا، لېنتا، تاختا ۋە دومىلىتىلغان تاياقنى ئۆز ئىچىگە ئالىدۇ. ASTM B248/B248M تۆمۈرلەنگەن مىس تاختا، تاختا، لېنتا ۋە دومىلىتىلغان تاياققا بولغان ئومۇمىي تەلەپلەرنى بەلگىلەيدۇ.
ياۋروپا ئۆلچىمىدە، EN 13601 ئېلېكتر ئىشلىرىغا ئىشلىتىلىدىغان مىس تاياق، تاياق ۋە سىمغا مۇناسىۋەتلىك بولۇشى مۇمكىن، EN 13599 بولسا ئېلېكتر ئىشلىرىغا ئىشلىتىلىدىغان تاختا، يوپۇرماق ۋە لېنتاغا مۇناسىۋەتلىك بولۇشى مۇمكىن.
سېتىۋېلىش بۇيرۇقىدا ھەر خىل سىستېمىلارنى ئاپتوماتىك ھالدا ئوخشاش دەپ قاراشنىڭ ئورنىغا، بىرلا ئاساسلىق دەرىجە، ئۆلچەم، تەم ۋە شەكىلنى كۆرسىتىش كېرەك.
توك قىممىتىنى پەقەت IACS ۋە كېسىشمە يۈزىدىنلا ھېسابلىماڭ. يول قويۇلغان توك ۋە تېمپېراتۇرا ئۆرلىشى يەنە AC ياكى DC خىزمىتى، مۇھىت تېمپېراتۇرىسى، قورشاۋ شامالدۇرغۇچ، تېرە ۋە يېقىنلىق تەسىرى، تۇتاشتۇرۇش قارشىلىقى، قىسقا تۇتىشۇش كۈچى ۋە يىغىش گېئومېتىرىيەسىگە باغلىق. قاپلاش بىر ئۇلىنىش ئېغىزىنى باشقۇرىدۇ؛ ئۇنى پايدىلىق مىس توك ئۆتكۈزۈش بۆلىكى دەپ قاراشقا بولمايدۇ.
| ماتېرىيال ياكى شەكىل قارارى | سېتىۋالغۇچىنىڭ پايدىسى | تەكشۈرۈش ئۈچۈن ئىشلەپچىقىرىش سۈركىلىشى | RFQ تەپسىلاتلىرى |
|---|---|---|---|
| C11000 ئېلېكتر مىس | نۇرغۇن ئاۋتوبۇس ئۈسكۈنىلىرى ئۈچۈن تونۇشلۇق يۇقىرى ئۆتكۈزۈشچانلىق يولى | تېمپېراتۇرا ۋە ئوكسىگېنغا مۇناسىۋەتلىك قوشۇلۇش چەكلىمىسى جەريانغا ماس كېلىشى كېرەك | قېتىشما، ئۆلچەملىك، تېمپېراتۇرا ۋە ئەڭ تۆۋەن ئۆتكۈزۈشچانلىق |
| C10200 ئوكسىگېنسىز مىس | مۇناسىۋەتلىك بىر تەرەپ قىلىش ياكى مۇلازىمەت تەلىپى ئۈچۈن ئوكسىگېن مىقدارى تۆۋەن | ئەگەر ئوكسىگېننىڭ خۇسۇسىيىتى مۇھىم ئەمەس بولسا، يۇقىرى ماتېرىيال تەننەرخى ھېچقانداق قىممەت قوشمايدۇ | قېتىشما بەلگىسى، مەھسۇلات ئۆلچىمى ۋە گۇۋاھنامىسى |
| دومىلىتىلغان تاختا | كەڭ ياكى ئۆلچەمسىز پىروفىللار ئۈچۈن ئەمەلىي | قېلىنلىق، تۈزلۈك ۋە قالغان بېسىم ئىشلەشكە تەسىر كۆرسىتىدۇ | قېلىنلىققا چىداملىقلىق، تۈزلۈك ۋە پىششىقلاپ ئىشلەشكە رۇخسەت قىلىش |
| ياپىلاق تاياق ياكى шиналы تاياق | تەكرارلانغان تىك تۆت بۇلۇڭلۇق بۆلەكلەر ئۈچۈن ئۈنۈملۈك | كەڭلىك ۋە گىرۋەك ئەھۋالى سانلىق مەلۇمات تاللىشىنى چەكلەپ قويۇشى مۇمكىن | كەڭلىكى، قېلىنلىقى، گىرۋەك رادىئۇسى ۋە تۈزلۈكى |
| يۇمشاق ياكى تاتلىق ھالەت | ئېگىلىش ۋە شەكىللەندۈرۈشنى ئاسانلاشتۇرىدۇ | بىر تەرەپ قىلىش بۇرمىلىنىشى ۋە قىسىش سەزگۈرلۈكىنىڭ ئېشىشى | تېمپېراتۇرا، ئېگىلىش يولى ۋە ئاخىرقى تۈزلۈك ئەھۋالى |
| قاتتىقراق مىجەز | بەزى گېئومېتىرىيەلەردە قاتتىقلىقنى ياخشىراق بىر تەرەپ قىلىش | يۇقىرى شەكىللەندۈرۈش كۈچى ۋە قايتىش ئېھتىماللىقى | تېمپېراتۇرا، ئېگىلىش رادىئۇسلىرى ۋە مېخانىكىلىق خۇسۇسىيەت چەكلىمىسى |
ئېلېكتر ماتېرىياللىرى توغرىسىدا كەڭ دائىرىلىك مۇھاكىمە ئۈچۈن، بۇ ماقالىگە قاراڭ.ئاۋتوبۇس قۇراشتۇرۇش ئۈسكۈنىلىرىنىڭ ئېلېكتر مىس تاختىسى پارامېتىرلىرىئۆتكۈزۈشچانلىقى، قېلىنلىقى ۋە تاختا سۈپىتىنى ئۆز ئىچىگە ئالىدۇ. بۇ ئىشلەپچىقىرىش قوللانمىسى ماتېرىيال گۇۋاھنامىسى ئاخىرلاشقان يەردىن باشلىنىدۇ.
فۇنكسىيەلىك چىدامچانلىق قاتلىمىنى قۇرۇڭ
چىدامچانلىق سېتىۋېلىشچىنىڭ رەسىمنى ئېنىق كۆرسىتىش ئارزۇسىغا ئەمەس، بەلكى يىغىش ئىقتىدارىغا ئەگىشىشى كېرەك.
ئالدى بىلەن مۇقىم سانلىق مەلۇمات لايىھەسىنى ئىشلىتىڭ. سانلىق مەلۇمات A كۆپىنچە ئاساسلىق ئورنىتىش ياكى تېگىش تۈزلەڭلىكى بولىدۇ. سانلىق مەلۇمات B ۋە C بولسا پىششىقلاپ ئىشلەنگەن گىرۋەكلەر، تۆشۈكلەرنى بەلگىلەش ياكى باشقا تەكرارلىنىدىغان ئالاھىدىلىكلەر بولۇشى مۇمكىن. ئەگەر سىزمىدا قەستەن قانداق تەقلىد قىلىنىدىغانلىقى ئېنىقلانمىغان بولسا، خام قىرقىلغان گىرۋەكلەر، يۇمىلاق بۇلۇڭلار ۋە يۇمشاق يۈزلەر سانلىق مەلۇماتنىڭ ناچار بولۇشىغا سەۋەب بولىدۇ.
ئاندىن ئۆلچەملەرنى تۆت دەرىجىگە بۆلۈڭ:
- يىغىش ئۈچۈن مۇھىم بولغان ئالاھىدىلىكلەر: تۆشۈكلەرنى بېكىتىش، تۇتاشتۇرۇش ياستۇقلىرى، جۈپلىشىش باسقۇچلىرى ۋە ئىزولياتسىيە ئېغىزلىرى.
- ئېلېكتر ئالاھىدىلىكلىرى: توك ئۆتكۈزۈش كېسىشمىسى، تېگىش قاپلىنىشى ۋە تاختايلىق تېگىش رايونلىرى.
- ئادەتتىكى ئىشلەپچىقىرىش ئالاھىدىلىكلىرى: تاشقى پىروفىل، بوشلۇق تۆشۈكلىرى ۋە ئىشلىمەيدىغان كېسىش نۇقتىلىرى.
- گۈزەللىك ئالاھىدىلىكلىرى: كۆرۈنۈش چەكلىمىسى، بۇ چەكلىمىلەر كىيىمنىڭ ماس كېلىشىنى ياكى ھازىرقى ھالىتىنى كونترول قىلالمايدۇ.
تۆۋەندىكى قىممەتلەر ئەمەلىيRFQ باشلىنىش نۇقتىلىرى، ئومۇميۈزلۈك قوبۇل قىلىش چەكلىمىسى ئەمەس ۋە Cymber Metal كاپالىتى ئەمەسئاخىرقى چىدامچانلىق قىسمىنىڭ چوڭ-كىچىكلىكى، مىسنىڭ تېمپېراتۇرىسى، قېلىنلىقى، پىششىقلاپ ئىشلەش يولى، قاپلاش تەرتىپى، مىقدارى، سانلىق مەلۇمات لايىھەسى ۋە تەكشۈرۈش ئۇسۇلىغا باغلىق بولۇپ، سىزمىغا ماس ھالدا جەزملەشتۈرۈلۈشى كېرەك.
| ئالاھىدىلىك | مۇمكىن بولغان RFQ مۇزاكىرىسىنى باشلاش | نېمىشقا سېتىۋالغۇچى ئۇنى تەلەپكە ئۇيغۇنلاشتۇرۇشى كېرەك؟ |
|---|---|---|
| لازېر ياكى سۇ پۈركۈش ئۇسۇلى بىلەن كېسىلگەن سىرتقى پىروفىل | +/-0.20 دىن +/-0.50 مىللىمېتىرغىچە | ئۇزۇن بۆلەكلەر، قېلىن تاختاي، قىرلىق، كونۇسلۇق، ئىسسىقلىق كىرگۈزۈش ۋە گىرۋەكنى ئۆزگەرتىش ئىقتىدارى |
| CNC بىلەن ئىشلەنگەن سانلىق مەلۇمات گىرۋىكى ياكى يەرلىك باسقۇچ | +/-0.10 دىن +/-0.20 مىللىمېتىرغىچە | تېخىمۇ قاتتىق قىممەتلەر مۇقىم ئورنىتىش، تېمپېراتۇرىنى كونترول قىلىش ۋە بەلگىلەنگەن ئۆلچەش قۇرۇلمىسىنى تەلەپ قىلىدۇ |
| CNC تېشىلغان بوشلۇق تۆشۈكىنىڭ دىئامېتىرى | +/-0.05 دىن +/-0.10 مىللىمېتىرغىچە | بۇرغىلاش چوڭلۇقى، چىقىش ئېغىزى، سىرلاش ۋە ئۆلچەش ئۇسۇلى نەتىجىگە تەسىر كۆرسىتىدۇ |
| لازېر بىلەن كېسىلگەن ياكى تۆشۈكلۈك بوشلۇق تۆشۈكىنىڭ دىئامېتىرى | +/-0.10 دىن +/-0.25 مىللىمېتىرغىچە | قېلىنلىق-تۆشۈك نىسبىتى، قېلىپنىڭ ئۇپراشچانلىقى، سىيرىلىش ۋە قالدۇق ماددىلار نەتىجىدە ئاساسلىق رول ئوينايدۇ. |
| رېئاملانغان ئورۇن بەلگىلەش تۆشۈكى | پەقەت ئىقتىدار تەلەپ قىلغاندا، H7 غا ئوخشاش ماسلىشىش سىنىپى | تۆشۈك چوڭلۇقىنىڭ ئۆزىلا ئورۇن ياكى جۈپلىشىش خاتالىقىنى كونترول قىلالمايدۇ |
| ئادەتتىكى يىغىش تۆشۈكى ئەندىزىسى | ھەقىقىي ئورۇن رايونىنىڭ دىئامېتىرى بەلگىلەنگەن سانلىق مەلۇماتلاردىن 0.20 دىن 0.30 مىللىمېتىرغىچە | چوڭ ياكى يۇمشاق تاختىلار باشقا رايون ۋە چەكلەنگەن ھالەت ئېنىقلىمىسىغا ئېھتىياجلىق بولۇشى مۇمكىن |
| مۇھىم ئورۇن بەلگىلەش ئۆڭكۈرى شەكلى | ھەقىقىي ئورۇن رايونىنىڭ دىئامېتىرى بەلگىلەنگەن سانلىق مەلۇماتلاردىن 0.10 دىن 0.15 مىللىمېتىرغىچە | دىئامېتىرى 0.05 مىللىمېتىر ياكى ئۇنىڭدىن تارراق بولۇش يۇقىرى باھالىق ئىقتىدار بولۇپ، ئىشلەپچىقىرىش ئىقتىدارىنى تەكشۈرۈشنى تەلەپ قىلىدۇ |
| ئادەتتىكى CNC يۈزى | دەسلەپكى مۇزاكىرە نۇقتىسى سۈپىتىدە ئەڭ يۇقىرى Ra 3.2 مىكرومېتىر | ئۆلچەش يۆنىلىشى ۋە چەكلىمىنى بېكىتىش كېرەك |
| مۇھىم ئالاقە تاختىسى | دەسلەپكى مۇزاكىرە نۇقتىسى سۈپىتىدە ئەڭ يۇقىرىسى 1.6 مىكرومېتىر Ra | بوغۇمنىڭ قارشىلىقى يەنە تۈزلۈك، ئوكسىد، قاپلاش، بېسىم ۋە پاكىزلىققا باغلىق |
| كرىتىك تۆشۈك ياكى ئۇچرىشىش رايونى بۇرمىلاش | ئەڭ چوڭ بۇرمىلاش 0.05 مىللىمېتىر ئەتراپىدا | بۇرۇلۇش يۆنىلىشى ۋە تەكشۈرۈش ئۇسۇلىمۇ ئېنىقلىنىشى كېرەك |
| ئادەتتىكى سىرتقى گىرۋەك بۇرمىسى | 0.2 دىن 0.5 مىللىمېتىر × 45 گرادۇسلۇق قىرلىق ... | ئىزولياتسىيە، سۇيۇقلۇق ۋە جۈپلىشىش يۈزلىرى باشقىچە چەكلىمىگە ئۇچرىشى مۇمكىن |
| يەرلىك ئالاقە تاختىسىنىڭ تۈزلىكى | بەلگىلەنگەن 100 مىللىمېتىرلىق ياستۇق ئۈستىگە 0.10 دىن 0.20 مىللىمېتىرغىچە؛ يۇقىرى تەلەپلىك مۇزاكىرە ئۈچۈن 0.05 دىن 0.10 مىللىمېتىرغىچە | پەقەت ئىقتىدارلىق ياستۇقنى كونترول قىلىڭ ۋە قوللاش ھالىتىنى بەلگىلەڭ |
| ئۇزۇن، نېپىز ئاپتوبۇسنىڭ يەرلىك ئەركىن ھالەتتىكى تۈزلۈكى | RFQ مۇزاكىرە نۇقتىسى سۈپىتىدە بەلگىلەنگەن 300 مىللىمېتىرلىق تەكشۈرۈش دائىرىسى ئىچىدە 0.20 دىن 0.50 مىللىمېتىرغىچە | باھالاش كۆزنىكى ۋە قوللاش شەرتىنى ئېنىقلاڭ، ھەمدە پۈتۈن بۆلەك ئۇزۇنلۇقى بويىچە ئايرىم ئومۇمىي تۈزلۈك چەكلىمىسىنى بەلگىلەڭ. |
ئىككى ئورۇن بەلگىلەش تۆشۈكى ئېنىق بولمىغان گىرۋەكلەردىن لەيلەپ چىقىپ كەتكەندە، بېزەكلىك بۇلۇڭدا +/- 0.05 مىللىمېتىرلىق قىممەتكە پۇل تۆلىمەڭ. پەقەت مۇھىم ئالاھىدىلىكلەرگىلا قاتتىق كونترول قىلىڭ، ھەمدە ئادەتتىكى ئۆلچەملەرگە تاللانغان كېسىش يولىغا ماس كېلىدىغان يول قويۇڭ.
Cymber Metal نىڭ ئاممىۋىمىس CNC ئىشلەش قوللىشىجەريان مەزمۇنى بىلەن تەمىنلەيدۇ. ھەر بىر چىدامچانلىق يەنىلا سىزىشنى تەكشۈرۈشنى تەلەپ قىلىدۇ، چۈنكى قىسقا 5 مىللىمېتىرلىق تاختا ۋە 1500 مىللىمېتىرلىق يۇمشاق ئاپتوبۇس ئوخشاش بىر تەرەپ قىلىش خىزمىتىدەك ئىشلىمەيدۇ.
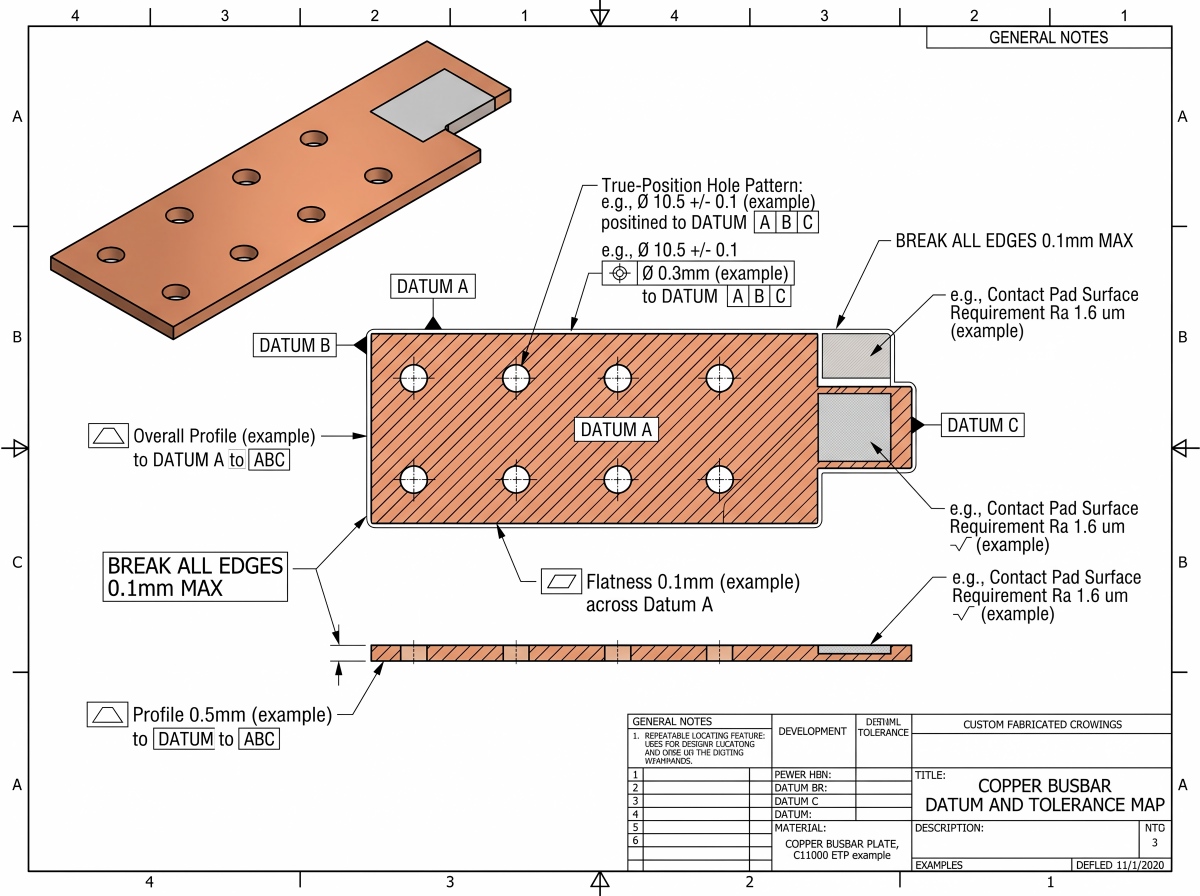
تۆشۈكنىڭ توغرىلىقى تۆشۈكنىڭ دىئامېتىرىدىن چوڭراق
تۆشۈكتىن ئۆتۈۋاتقان بولت، ئاپتوبۇسنىڭ توغرا ماس كېلىدىغانلىقىنى ئىسپاتلىمايدۇ.
تۆشۈك دىئامېتىرى، ئورۇن بەرداشلىق بېرىش كۈچى، ئاساسىي ئېگىزلىك، گىرۋەك ئارىلىقى، قارشى چۆكمە گېئومېتىرىيەسى ۋە تىكەنلىك ھالىتى ھەر خىل لايىھە مەسىلىلىرىنى ھەل قىلىدۇ.
تۆشۈك ئوقىنىڭ ئورنى A سانلىق مەلۇماتىغا ئاساسەن بېكىتىلگەندە، ئورۇننىڭ چىدامچانلىقى ئوق يۆنىلىشىنىمۇ كونترول قىلىدۇ. پەقەت مۇستەقىل فۇنكسىيە تەلىپىگە ماس كەلگەندە ئايرىم تىك يۆنىلىشلىك كونترولنى قوشۇڭ.
دىئامېتىر ئۆلچەش ئەسۋابى تۆشۈك مەركىزى جۈپلىشىش تېرمىنالىدىن 0.8 مىللىمېتىر يىراقلىقتا بولغاندا، 11.0 مىللىمېتىرلىق تۆشۈك بارلىقىنى جەزملەشتۈرەلەيدۇ. بۇ ئىككى پاكىتنىڭ ھەممىسى توغرا بولۇشى مۇمكىن.
كوئوردىنات چىدامچانلىقى گېئومېتىرىيەلىك چىدامچانلىقىدىن پەرقلىق ئىپادىلىنىدۇ. ئەگەر تۆشۈك مەركىزى X +/-0.10 mm ۋە Y +/-0.10 mm ئارىلىقىدا بولسا، ئۇنىڭ مەركىزى 0.20 x 0.20 mm كۋادراتنىڭ ئىچىدىكى ھەر قانداق يەرگە يۆتكىلىشى مۇمكىن.
بۇلۇڭدىكى ئەڭ چوڭ رادىئاتسىيەلىك ئېغىش تەخمىنەن 0.141 مىللىمېتىر. دىئامېتىرى 0.20 مىللىمېتىر بولغان ھەقىقىي ئورۇن رايونى پەقەت 0.10 مىللىمېتىر رادىئاتسىيەلىك ئېغىشقا يول قويىدۇ. بۇ سۆزلەر ئوخشاش ئەمەس.
تەكرارلانغان تۆشۈك شەكىللىرى ئۈچۈن، ئوخشاش مۇناسىۋەتتە باشقا بىر يۈرۈش +/- كوئوردىنات بەرداشلىق بېرىشلىرىنى قوشۇشنىڭ ئورنىغا، ئاساسىي ئۆلچەملەر ۋە A، B ۋە C غا نىسبەتەن ھەقىقىي ئورۇننى ئىشلىتىڭ.
ASME Y14.5 ئاساسىدىكى سىزما ئاستىدا، ئەڭ يۇقىرى ماتېرىيال ئەھۋالى بوشلۇق تۆشۈكلىرى ئۈچۈن پايدىلىق قوشۇمچە بەرداشلىق بېرىش ئىقتىدارى بىلەن تەمىنلىشى مۇمكىن، ئەمما ئۇنى پەقەت قۇرۇلۇش گۇرۇپپىسى جۈپلىشىش ئەھۋالىنى چۈشەنگەندىلا ئىشلىتىش كېرەك.
ئالاقىلىشىش تاختىسى ئۈچۈن يەرلىك تۈزلۈكنى، قارشى تەرەپتىكى ئىقتىدارلىق يۈز ئۈچۈن A غا پاراللېللىقنى ۋە مۇۋاپىق بولغان جايلاردا كونترول قىلىنىدىغان سىرتقى كونتۇر ئۈچۈن پروفىلنى ئىشلىتىڭ. ISO GPS سىزمىسى ئاستىدا، ISO 1101، ISO 5459 ۋە ئېلان قىلىنغان ئۆلچەم پىرىنسىپلىرىنى ئىزچىل قوللىنىڭ. ASME ۋە ISO سىمۋول سىستېمىلىرىنى خالىغانچە ئارىلاشتۇرۇۋەتمەڭ.
فۇنكسىيەدىن تۆشۈك جەريانىنى تاللاڭ
| جەريان | ئەڭ ياخشى سودا ئىشلىتىش | توغرىلىق ياكى سۈپەتلىك سۈركىلىش | توپلام ئىقتىسادى |
|---|---|---|---|
| مۇشتلاش | مۇقىم ھەجىمدە تەكرارلانغان تۆشۈكلەر ۋە پىروفىللار | ئۆرۈلۈش، قېلىپ بوشلۇقى، كونۇسلىنىش، چاقماق يۆنىلىشى ۋە قورالنىڭ ئۇپرىشى | قورال-سايمان چىقىمى مىقدارىغا قاراپ تۆلىنىشى مۇمكىن، ئەمما لايىھەلەرنى ئۆزگەرتىشكە پايدىسىز. |
| CNC بۇرغىلاش ياكى فرېزلاش | ئارىلاش ئالاھىدىلىكلەر، كىچىك تۈركۈملەر ۋە كونترول قىلىنىدىغان تۆشۈك شەكىللىرى | دەۋرىيلىك ۋاقتى، چىپنى كونترول قىلىش، چىقىش ئېغىزى ۋە ئۈسكۈنە ھەرىكىتى | ئالاھىدە مۇشتلاش قورالى يوق، ئەمما ھەر بىر بۆلەك ئۈچۈن ماشىنا ئىشلىتىش ۋاقتى كۆپرەك |
| بۇرغىلاش ۋە رېملىڭ | تۆشۈكلەرنى ياكى ئېنىق ماسلىشىشلارنى بېكىتىش | مۇقىم ئالدىن تۆشۈك، تەڭشەش ۋە مۇۋاپىق ماتېرىيال قوللىشى تەلەپ قىلىنىدۇ | پەقەت قۇرۇلمىنىڭ دىئامېتىرنى ماسلىشىش دەرىجىسىدە كونترول قىلىشى كېرەك بولغان جايلاردا ئىشلىتىڭ |
| تالا لازېر كېسىش | تېز سۈرئەتتە پروفىل ئۆزگەرتىش ۋە ئىچكى قىسىملىق جەدۋەل خىزمىتى | مىسنىڭ قايتۇرۇشچانلىقى، ئىسسىقلىق كىرگۈزۈش مىقدارى، قالدۇق ۋە كىچىك تۆشۈكلەرنىڭ سۈپىتى ئۈسكۈنىلەر ۋە قېلىنلىقىغا باغلىق. | تۆۋەن مەخسۇس قورال چىقىمى، ئۈلگە نۇسخىلىرى ۋە پروفىللارنى ئۆزگەرتىشتە ئۈنۈملۈك |
| سۈرتكۈچ سۇ پۈركۈش | تۆۋەن ئىسسىقلىق كىرگۈزۈش مۇھىم بولغان پروفېللار | قىرنىڭ ئاستىلىشى، گىرۋىكىنىڭ پۇراقسىزلىقى، سۈركىلىش قالدۇقلىرى ۋە سۈرئىتىنىڭ ئاستىلىشى | يۇمشاق گېئومېتىرىيە ئۈچۈن پايدىلىق؛ يەنىلا رەڭ بېرىش تەلەپ قىلىنىشى مۇمكىن |
| سىملىق EDM | مۇرەككەپ ياكى يۇقىرى كونترول قىلىنىدىغان پروفىللار | ئاستا كېسىش ۋە يۇقىرى ئۆزگەرتىش تەننەرخى | ئادەتتىكى بوشلۇق تۆشۈكلىرىگە ئەمەس، بەلكى ئۇنى ئاقلايدىغان مۇھىم ئالاھىدىلىكلەرگە دىققەت قىلىڭ |
توغرا جەرياننى ئارىلاشتۇرغىلى بولىدۇ. ئادەتتىكى تۆشۈكلەرنى تېشىڭ، ئىككى ئورۇن بەلگىلەش تۆشۈكىنى CNC بىلەن پۈتكۈزۈڭ، پەقەت مۇھىم ئۇچرىشىش باسقۇچىنىلا ماشىنىدا ئىشلەڭ.
بۇ خىل ئارىلاشما يول كۆپىنچە ھەر بىر ئىقتىدارنى تولۇق پىششىقلاپ ئىشلەشتىن ياكى مۇشتلاش قورالىنى ھەرگىز كونترول قىلىشقا لايىھەلەنمىگەن ئورۇن بەلگىلەش چىدامچانلىقىنى ساقلاشقا مەجبۇرلاشتىن تېجەملىك.
ساپ مىس يۇمشاق بولۇپ، گىرۋىكى يىغىلىپ قېلىش، داغلىنىش ۋە تارتىلىشقا مايىل. ئۆتكۈر مۇسبەت تىرناقلىق قوراللار، قاتتىق، ئەمما بۇرمىلانمايدىغان ئۈسكۈنە، كونترول قىلىنىدىغان پارچىلارنىڭ چىقىرىلىشى ۋە ماس كېلىدىغان سوۋۇتۇش ماتېرىيالى.
ھەددىدىن زىيادە قىسىش كۈچى ماشىنىدىكى نېپىز تاختاينى تۈزلەپ، قىسقۇچنى ئاچقاندىن كېيىن ئوقنى قويۇپ بېرىشى مۇمكىن، بۇ كلاسسىك نەتىجىنى كەلتۈرۈپ چىقىرىدۇ: ماشىنىدا ياخشى، ئەركىن ھالەتتە چىدامچانلىقتىن قۇتۇلىدۇ.
Cymber Metal نىڭ ئاممىۋى بېتىCNC، EDM ۋە шиналар بىر تەرەپ قىلىش ئۈسكۈنىلىرىتەمىنلىگۈچىنى تەكشۈرۈش جەريانىدا پايدىلىق. RFQ دا يەنىلا باھاغا قايسى جەريان، ئۈسكۈنە ۋە تەكشۈرۈش يولى كىرگۈزۈلگەنلىكى سورالىشى كېرەك.
ھەقىقىي يىغىش ئۈچۈن لايىھەلەش ئىجازىتى
بولت بوشلۇقى تۆشۈكىنى نامدىكى بولت دىئامېتىرىدا چوڭايتماڭ. كونترول قىلغۇچ ۋە يىغىش ئۆلچىمىنى ئىشلىتىڭ، ئاندىن بارلىق بوشلۇقنى پۈتۈن قاتلىمىغا سېلىشتۇرۇپ ھېسابلاڭ:
- ئاپتوبۇس تۆشۈكىنىڭ ئورنى
- تېرمىنال تۆشۈكىنىڭ ئورنى
- قورشاۋغا چىداملىقلىق
- قاۋۇس ھەرىكىتى
- قاپلاش قېلىنلىقى
- ئورنىتىش ئىمكانىيىتى
ئويۇن ئورۇنلىرى يىغىلىپ قالغان نەرسىلەرنى سۈمۈرۈۋالالايدۇ، ئەمما ئۇلارنىڭ يۆنىلىشى مۇھىم. خاتا ئوققا پاراللېل بولغان ئويۇن ئورۇنلىرى چىقىمنى ئاشۇرىدۇ ۋە ھېچنىمىنى ھەل قىلمايدۇ.
ئەگەر ئىككى تۆشۈكنىڭ ھەر ئىككىسى ئىسسىقلىق ياكى ئىشلەپچىقىرىش ھەرىكىتىگە يول قويماي بۆلەكنى قۇلۇپلىسا، يىغىلىش بەك چەكلىنىپ قالىدۇ.
تەلەپ قىلىنىدىغان باغلىغۇچنىڭ ئورنىتىلىش ئەھۋالىغا ئاساسەن، قارشى چۆكمە ۋە قارشى تۆشۈكلەرنى بېكىتىڭ. يۇمشاق مىستا، ئاكتىپ قارشى چۆكمە بولت يۈكى ئاستىدا شەكلىنى ئۆزگەرتىۋېتىدۇ.
تۆشۈكنىڭ ئەتراپىدىكى نېپىز قالغان قىسىممۇ چىڭىتىش جەريانىدا قىزىپ كېتىشى ياكى بۇرمىلىنىشى مۇمكىن. ئەڭ ئاخىرقى سىزما تۈزىتىشتە ئېلېكتر ۋە مېخانىكىلىق لايىھەنى ئايرىۋېتىشكە بولمايدۇ.
مۇكەممەل تۆشۈك شەكلىدىن كېيىن تۈزلۈك يوقىلىپ كېتىشى مۇمكىن
مىس ماتېرىيال ئېلىۋېتىلگەندە، بىر خىل چىدام قويۇپ بېرىلگەندە ۋە تېمپېراتۇرا ئۆزگەرگەندە يۆتكىلىدۇ.
تەمىنلىگۈچى ئېگىلىپ تۇرغان تاختىنى ماشىنا ئۈستىلىگە قىسىپ، ھەر بىر تۆشۈكنى توغرا تېشىپ، ئورنىتىش جەريانىدىكى ئەلا نەتىجىلەرنى دوكلات قىلالايدۇ. قىسقۇچلارنى قويۇپ بەرسىڭىز، تاختىنىڭ ئېگىلىپ تۇرغان ھالىتىگە قايتىشى مۇمكىن.
ئەگەر سىزمىدا تەكشۈرۈش شەرتى ئېنىقلانمىغان بولسا، ئىككى تەرەپ ئۆزلىرىنىڭ ئۆلچىمىنى قوغدىيالايدۇ.
كېسىش، ئاسسىمېترىك خالتىغا سېلىش، تۆشۈك ئېچىش، ئېگىش، يەرلىك سىلىقلاش، تۈزلەش ۋە قاپلاش قاتارلىقلار بېسىمنى قايتا تەقسىملىشى مۇمكىن.
تاختاينىڭ تۈزلىنىشىنى ئاسانلاشتۇرۇش ئۈچۈن تەستىقلانمىغان بىر خىل قىزىتىش ئۇسۇلىنى قوشۇش زىيانسىز چارە ئەمەس. ئۇ تېمپېراتۇرا، كۈچ، قاتتىقلىق ۋە كېيىنكى بۇرمىلىنىشنى ئۆزگەرتىشى مۇمكىن. جەريان تەرتىپى سالاھىيەت پىلانىغا كىرىدۇ.
تېمپېراتۇرامۇ مۇھىم.
مىسنىڭ ئۆي تېمپېراتۇرىسىغا يېقىن سىزىقلىق ئىسسىقلىق كېڭىيىش كوئېففىتسېنتى ھەر مېتىر كېلۋىندا تەخمىنەن 16.5 دىن 17.0 مىكرومېتىرغىچە بولىدۇ.
20 سېلسىيە گرادۇسلۇق پايدىلىنىش شارائىتىدىن 10 سېلسىيە گرادۇس يىراقلىقتا ئۆلچەنگەن 1000 مىللىمېتىرلىق ئاپتوبۇسنىڭ ئۇزۇنلۇقى پەقەت تېمپېراتۇرىدىن تەخمىنەن 0.17 مىللىمېتىر پەرقلىنىدۇ. بۇ بەزى ئادەتتىكى سىزىش چىدامچانلىقىدىن چوڭراق.
چوڭ ياكى يۇمشاق ئاۋتوبۇس تاختىلىرى ئۈچۈن تۆۋەندىكىدەك يېزىڭ:
- پايدىلىنىش تېمپېراتۇرىسى ياكى تېمپېراتۇرا تۈزىتىش ئۇسۇلى
- ئەركىن ھالەت ياكى چەكلەنگەن ھالەت ئۆلچىمى
- تىرەك نۇقتىسى ۋە ئۈسكۈنە ئەھۋالى
- ئەگەر ئىككىسى مۇھىم بولسا، ئومۇمىي تۈزلۈك ۋە يەرلىك تۈزلۈك
- ئاخىرقى تەكشۈرۈشتىن بۇرۇن قاپلاش، ئېگىش ۋە تۈزلەش ئىشلىرى ئېلىپ بېرىلامدۇ يوق؟
- قوبۇل قىلىنغان ھالەتنى ساقلاش ئۈچۈن ئورالما قوللاش لازىم
ياپلاق زاپچاس تەكشى بولمىغان ئايرىغۇچلارغا چاپلىنىپ قويۇلسا، بەك چىڭ باغلىنىپ قويۇلسا ياكى ئېكسپورت ئورالمىسىدا سىيرىلىپ كەتسە، ئۇ ئېگىلىپ قالغان زاپچاسقا ئايلىنىپ قالىدۇ.
ئوراپ قاچىلاش ئۆلچەم كونترولىنىڭ بىر قىسمى بولۇپ، سېتىۋېلىش بۇيرۇقىنىڭ ئاستى تەرىپىدىكى باشقۇرۇش سىزىقى ئەمەس.
يۈزەكى رەڭ گىرىم قىلىش تاللاش قۇتىسى ئەمەس
«پارلاق ۋە سىلىق» دېگەنلىك قۇرۇلۇش يۈزىنىڭ ئۆلچىمى ئەمەس.
ئاۋتوبۇس تاختىسى ئادەتتە بىر قانچە ئىقتىدارلىق رايوننى ئۆز ئىچىگە ئالىدۇ. تېگىش ياستۇقچىلىرىنىڭ تۈزلۈكى، پاكىزلىقى ۋە تۇتاشتۇرۇشقا ماس كېلىدىغان يۈزە يولىنى كونترول قىلىشى كېرەك. ئىزولياتورلۇق گىرۋەكلەر تىترەش ۋە رادىئۇسنى كونترول قىلىشى كېرەك. تاختايلىق رايونلارنىڭ چاپلىشىشى ۋە قېلىنلىقىنى قوبۇل قىلىشى كېرەك. ئىقتىدارلىق ئەمەس يۈزلەر پەقەت ئەقىلگە مۇۋاپىق گۈزەللىك چەكلىمىسىگە ئېھتىياجلىق بولۇشى مۇمكىن.
| يۈزە رايونى | نېمىنى كونترول قىلىش كېرەك | نېمىنى پەرەز قىلماسلىق كېرەك |
|---|---|---|
| ئېلېكترلىك ئالاقە تاختىسى | تۈزلۈك، قوپاللىق بولسا، پاكىزلىق، قاپلاش، ماسكا چېگرىسى ۋە قوغداش | ئەينەك يۈزى ئاپتوماتىك ھالدا تۆۋەن ئۇچرىشىش قارشىلىقىنى ھاسىل قىلىدۇ |
| تۆشۈك ۋە يېرىق گىرۋىكى | بۇرۇلۇش يۆنىلىشى، ئەڭ چوڭ بۇرۇلۇش ياكى گىرۋەك سۇنۇش، قاپلاش قاپلىمى ۋە ئۆلچەم ئەھۋالى | «Deburred» دېگەنلىك ھەر بىر تەمىنلىگۈچى ئۈچۈن ئوخشاش نەتىجىنى بىلدۈرىدۇ |
| ئىزولياتسىيەلىك گىرۋەك | ئىسسىقلىق ساقلاش سىستېمىسىغا ماس كېلىدىغان رادىئۇس ياكى چاق شەكىللىك | ئادەتتىكى گىرىم بۇيۇملىرىنى سىلىقلاش ئىسسىقلىق ساقلاش سىستېمىسىنىڭ بۇزۇلۇشىنىڭ ئالدىنى ئالىدۇ |
| تاختاي بىلەن قاپلانغان ئالاقىسىز رايون | قاپلاش تىپى، ئەڭ تۆۋەن يەرلىك قېلىنلىق، يېپىشقاقلىق ۋە كۆرۈنۈش ئۆلچىمى | ھەر قانداق قەلەي، كۈمۈش ياكى نىكېل قېلىنلىقى ھەر قانداق تېمپېراتۇرا ۋە ئاتموسفېراغا ماس كېلىدۇ |
| گىرىم بۇيۇملىرى يۈز | كېلىشىلگەن كۆرۈش ئۆلچىمى بويىچە تىرناق، داغ، بارماق ئىزى ۋە رەڭ چەكلىمىسى | گىرىم بۇيۇملىرىنى رەت قىلىش ئۆلچىمى پايدىلىنىش ئۈلگىسى بولمىسا ئېنىق بولىدۇ |
يۈزەكى پۇچۇقلۇق بىر كىرىش نۇقتىسى بولۇپ، تېگىش-قارشىلىق نەتىجىسى ئەمەس.
Ra 1.6 مىكرومېتىرنىڭ باھاسى Ra 3.2 مىكرومېتىردىن قىممەت بولۇشى مۇمكىن، ئەمما سىلىقراق سان ناچار ئۇلىنىش بېسىمى، ئوكسىدلىنىش، بۇلغىنىش، يېتەرلىك قاپلىنىش، بولتنىڭ بوشىشى ياكى ماس كەلمەيدىغان قاپلاش قاتارلىق مەسىلىلەرنى ھەل قىلالمايدۇ.
ئەگەر Ra بەلگىلەنگەن بولسا، ئۆلچەش يۆنىلىشى، كېسىش نۇقتىسى ياكى باھالاش ئۇزۇنلۇقىنى، ھەمدە بۇ تەلەپنىڭ قاپلاشتىن بۇرۇن ياكى كېيىن قوللىنىلىدىغان-قوللانمايدىغانلىقىنى كۆرسىتىڭ.
Ra 0.8 مىكرومېتىر ياكى ئۇنىڭدىن ئىنچىكىرەك ماتېرىياللارنى پەقەت ئىقتىدار دەلىللىرى قوشۇمچە پىششىقلاش ۋە تەكشۈرۈش تەننەرخىنى ئاقلىغاندا ئىشلىتىڭ. مۇھىم تۇتاشتۇرۇشلار ئۈچۈن، تۇتاشتۇرۇش لايىھىسىنى ئېنىقلاڭ ۋە پىششىقلانغان تۇتاشتۇرۇشتىكى قارشىلىقنى جەزملەشتۈرۈڭ.
تۆۋەندىكى ئورتاق قاپلاش لېنتىلىرى پەقەت مۇھاكىمە نۇقتىسى بولۇپ، تەۋسىيە ياكى ئىشلىتىش ئۆمرىگە كاپالەتلىك قىلىش ئۈچۈن ئەمەس:
| قاپلاش يولى | مۇمكىن بولغان RFQ مۇھاكىمە گۇرۇپپىسى | يەنىلا نېمىلەرنى ئېنىقلاش كېرەك |
|---|---|---|
| ئېلېكترو-قالاي | 5 دىن 15 مىكرومېتىرغىچە | ASTM B545 ياكى باشقا باشقۇرۇش ئۆلچىمى، ئەڭ تۆۋەن يەرلىك قېلىنلىق، ئەڭ چوڭ يىغىلىش، ئەگەر بولسا قايتا ئېقىش، چاپلىشىش ۋە ماسكا رايونلىرى |
| ئىنژېنېرلىق نىكېل | 5 دىن 15 مىكرومېتىرغىچە | ASTM B689 ياكى باشقا باشقۇرۇش ئۆلچىمى، قالدۇق تۈرى، مۇھىم يۈزلەر، يېپىشقاقلىق ۋە چىرىش تەلىپى |
| كۈمۈش | 5 دىن 15 مىكرومېتىرغىچە | ASTM B700 ياكى باشقا باشقۇرۇش ئۆلچىمى، ئەڭ تۆۋەن يەرلىك قېلىنلىق، داغلىنىشقا قارشى بىر تەرەپ قىلىش، تېگىش ۋەزىپىسى ۋە ئۇپراش دەۋرى |
قوللىنىش تېمپېراتۇرىسى، ئاتموسفېرا، ئۇلىنىش دەۋرىيلىكى، پەردە، چىرىش، لېھىملىنىشچانلىقى ۋە تېگىش لايىھىسى قاپلاشنى بەلگىلەيدۇ.
نامدىكى ياكى ئوتتۇرىچە قېلىنلىق سېتىۋالغۇچى بەلگىلىگەن ئەڭ تۆۋەن يەرلىك قېلىنلىق بىلەن ئوخشاش ئەمەس.
قاپلاش قارارى يەنە ئۆلچەملىرىنىمۇ ئۆزگەرتىدۇ.
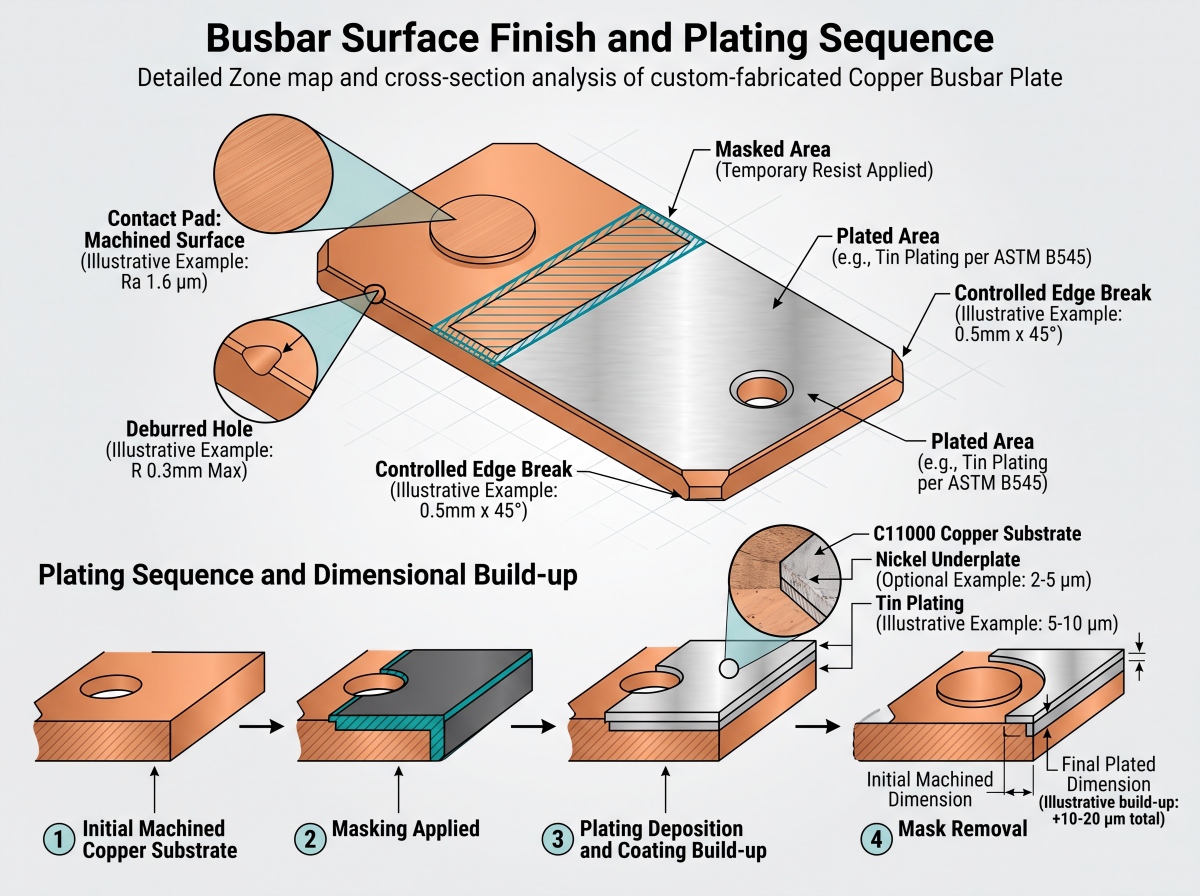
ئەگەر ھەر بىر قارشى يۈزگە 10 مىكرومېتىر قويۇلسا، سىرتقى ئۆلچەم نەزەرىيە جەھەتتىن تەخمىنەن 0.020 مىللىمېتىر ئاشىدۇ.
ئەگەر تۆشۈك دېۋارىنىڭ پۈتۈن ئايلانمىسى رادىئاتسىيەلىك ھالدا 10 مىكرومېتىرنى قوبۇل قىلسا، تۆشۈكنىڭ دىئامېتىرى نەزەرىيە جەھەتتىن تەخمىنەن 0.020 مىللىمېتىر قىسقىرايدۇ.
مۇھىم ماسلىشىشلارنى پەقەت نامدىكى ياكى ئەڭ تۆۋەن قاپلاش قېلىنلىقى بىلەنلا ئەمەس، بەلكى يول قويۇلغان ئەڭ چوڭ يەرلىك يىغىلىش بىلەن سېلىشتۇرۇپ تەكشۈرۈش كېرەك.
ھەقىقىي ئېلېكترو قاپلاشنىڭ تەقسىملىنىشى پۈتۈنلەي بىردەك ئەمەس: گىرۋەكلەر كۆپرەك قۇرۇلىدۇ، ئويمانلىقلارنىڭ سىغىمى ئاز بولىدۇ، ھەمدە رېشاتكا ياكى ماسكا ئورنى يەرلىك ئۆزگىرىشلەرنى پەيدا قىلىدۇ.
شۇڭلاشقا سىزمىدا مۇھىم ئۆلچەملەرنىڭ قاپلاشتىن بۇرۇن ياكى كېيىن قوللىنىلىدىغانلىقى كۆرسىتىلىشى كېرەك. ئۇ يەنە مۇھىم يۈزلەر، ئەڭ تۆۋەن يەرلىك قېلىنلىق، ماسكا چېگرىسى ۋە تۆشۈك تاملىرىنىڭ قاپلاش تەلەپ قىلىنىدىغان-قىلمايدىغانلىقىنى ئېنىقلىشى كېرەك.
قاپلاش تاللاش ئۈچۈن، تەكشۈرۈپ بېقىڭتۆمۈر، كۈمۈش ۋە نىكېل ئاۋتوبۇس قاپلاش.
قەلەي، كۈمۈش ۋە نىكېل ئوخشىمىغان يۈزلىنىش، چىرىش، تېمپېراتۇرا ۋە ئۇپراش مەسىلىلىرىنى ھەل قىلىدۇ. ھېچقايسىسىنى مىس يادروسىنىڭ ئۆتكۈزۈشچانلىقىنى ئاپتوماتىك ياخشىلايدىغان بېزەكلىك يېڭىلاش دەپ چۈشەندۈرۈشكە بولمايدۇ.
پىششىقلاپ ئىشلەش ۋە قاپلاش تەرتىپىنى كونترول قىلىش
ئەمەلىي باشلىنىش تەرتىپى تۆۋەندىكىچە:
- ماتېرىيالنىڭ دەرىجىسى، تېمپېراتۇرىسى، قېلىنلىقى ۋە كىرىش ھالىتىنى تەكشۈرۈڭ.
- مۇھىم سانلىق مەلۇمات ئالاھىدىلىكلىرىگە يېتەرلىك مىقداردا بوشلۇق قالدۇرۇپ، بوش يەرنى كېسىڭ.
- ئىقتىدار سانلىق مەلۇماتلىرىنى بېكىتىڭ ۋە تۆشۈك ئەندىزىسى، ئورۇن ۋە يەرلىك قەدەملەرنى ماشىنىدا ئىشلەڭ.
- سىزىش تەستىقلانغان گىرۋەك ھالىتىنى چىقىرىۋېتىپ، قوللىنىڭ.
- تاللانغان يولدا تاختاي ياساشتىن بۇرۇن ئېگىلىش تەلەپ قىلىنىدىغان ئەھۋاللاردا، سىزما تەستىقىدىن ئۆتكەن ئېگىلىشنى تاماملاڭ، ئاندىن تەسىرگە ئۇچرىغان گېئومېتىرىيەنى قايتا تەكشۈرۈڭ.
- بۇ زاپچاسنى پاكىزلاڭ، پارقىراقلاش بىرىكمىسى، سوۋۇتۇش سۇيۇقلۇقى ياكى يېلىم قالدۇقلىرىنى قالدۇرماڭ.
- بەلگىلەنگەن يۈزلەرنى ماسكا ۋە تاختا بىلەن يېپىڭ.
- ئاخىرقى ئۆلچەم، سىرلاش، يۈزەكى ئەھۋال ۋە ئېلېكتر ئالاھىدىلىكلىرىنى تەكشۈرۈڭ.
- پۈشكەن زاپچاسلارنىڭ سۈركىلىش، ئوكسىدلىنىش ۋە بۇرمىلىنىشنىڭ ئالدىنى ئېلىش ئۈچۈن ئوراپ قويۇڭ.
قاپلىغاندىن كېيىن ماشىنىدا ئىشلەش جەريانىدا، كېسىلگەن گىرۋەكلەر، يىپلار ۋە تېگىش نۇقتىلىرىدىكى مىسنىڭ يالىڭاچلىقى ئاشكارىلىنىپ قېلىشى مۇمكىن.
قاپلىغاندىن كېيىن ئېگىلىش، بېسىمغا قارشى تۇرۇش ئىقتىدارى يېتەرلىك بولمىغان قەۋەتنىڭ يېرىلىشى ياكى سۇيۇقلىنىشىغا سەۋەب بولىدۇ. قاپلىغاندىن بۇرۇن ئېگىلىش، قاپلاش ۋە قېلىنلىقنىڭ تەقسىملىنىشىنى قىيىنلاشتۇرۇۋېتىدۇ.
ئومۇمىي تەرتىپ يوق. ئىشلەپچىقىرىشتىن بۇرۇن سىزىش ۋە جەريان پىلانى ماسلىشىشى كېرەك.
تەكشۈرۈش سىزمىغا ماس كېلىشى كېرەك
ماتېرىيال گۇۋاھنامىسى ماتېرىيال ئۇچۇرىنى ئىسپاتلايدۇ. ئۇ تاماملانغان تۆشۈك ئەندىزىسىنىڭ قۇراشتۇرۇلغان نەرسىگە ماس كېلىدىغانلىقىنى ئىسپاتلىمايدۇ.
تەكشۈرۈش پىلانى شار شەكىللىك سىزمىغا ئاساسەن تۈزۈلۈشى ۋە ھەر بىر مۇھىم ئالاھىدىلىك، ئۇسۇل، ئۈسكۈنە، ئەۋرىشكە ئېلىش قائىدىسى ۋە دوكلات قىلىش تەلىپىنى ئېنىقلىشى كېرەك.
CMM بىلەن ئۆلچەنگەن ئۈلگە ھەر بىر ئىشلەپچىقىرىش تۈركۈمىنىڭ ئوخشاش تەكشۈرۈشتىن ئۆتىدىغانلىقىنى بىلدۈرمەيدۇ.
| تەكشۈرۈش بۇيۇمى | مۇۋاپىق دەلىل ياكى ئۇسۇل | ئاساسلىق چەكلىمە |
|---|---|---|
| ماتېرىيال دەرىجىسى ۋە تېمپېراتۇرىسى | MTC ئىسسىقلىق ياكى يەر بىلەن باغلىنىشلىق | تاماملانغان ئۆلچەملەرنى جەزملەشتۈرمەيدۇ |
| ئۆتكۈزۈشچانلىقى | ماقۇللانغان قارشىلىق ياكى ئۆتكۈزۈشچانلىق ئۇسۇلى، مەسىلەن، قوللىنىلىدىغان جايلاردا ASTM B193 ياكى ASTM E1004 | بوغۇم قارشىلىقىنى جەزملەشتۈرمەيدۇ |
| ئومۇمىي قېلىنلىقى ۋە تۈزلۈكى | بېكىتىلگەن تىرەك بىلەن قېلىنلىق قوراللىرى ۋە يۈزەكى تاختا ياكى CMM ئۇسۇلى ئارقىلىق كالىبراتسىيە قىلىندى | قىسىش ئەركىن ھالەتتىكى بۇرمىلىنىشنى يوشۇرالايدۇ |
| تۆشۈك دىئامېتىرى | تىقىش ئۆلچەش ئەسۋابى، تىشىش ئۆلچەش ئەسۋابى، كۆرۈش سىستېمىسى ياكى CMM | دىئامېتىرنىڭ ئۆزىلا ئورۇننى ئىسپاتلىمايدۇ |
| تۆشۈكنىڭ ھەقىقىي ئورنى ۋە مەيدانى | CMM ياكى جەزملەشتۈرۈلگەن كۆرۈش/چىزىش ئۇسۇلى سىزىش سانلىق مەلۇماتلىرىغا نىسبەتەن | نەتىجىلەر سانلىق مەلۇمات سىمۇلياتسىيەسى ۋە ئۈسكۈنە ئەھۋالىغا باغلىق |
| يۈزەكى پۇچۇقلۇق | بەلگىلەنگەن ئۆلچەش يۆنىلىشى ۋە كېسىش نۇقتىسىغا ئىگە كالىبرلانغان پىروفىلومېتر | Ra نىڭ ئۆزىلا ئېلېكتر تېگىش ئىقتىدارىنىڭ ئۈنۈمىنى مۆلچەرلىمەيدۇ |
| بۇرمىلاش ۋە گىرۋەك سۇنۇش | ئوپتىكىلىق ئۆلچەش، سېلىشتۇرۇش ئۈسكۈنىسى ياكى كېلىشكەن كۆرۈش/تېكىش ئۇسۇلى | «ئۆتكۈر قىرلار يوق» دېگەن سان جەھەتتىن قوبۇل قىلىش ئۆلچىمى ئەمەس |
| قاپلاش قېلىنلىقى | ASTM B568 بويىچە XRF، مۇۋاپىق بولغاندا كېسىشمە كېسىشمە ياكى باشقا كېلىشكەن ئۇسۇل ئارقىلىق بەلگىلەنگەن مۇھىم يۈزلەردە | بىر قولايلىق ئوقۇش ئارقىلىق باشقا جايلاردىكى نېپىز رايونلارنى يوشۇرغىلى بولىدۇ |
| قاپلاش چاپلىشىشى | ASTM B571 نى پايدىلىنىش ئۇسۇلى سۈپىتىدە قوللىنىشقا بولىدىغان سۈپەتلىك ياكى مىقدارلىق ئۇسۇل ماقۇللاندى | پەقەت كۆرۈش ئارقىلىقلا تەييارلىق قىلىش ياكى يەرلىك ئايرىشنىڭ ناچار بولۇشى مۇمكىن. |
| تاماملانغان بۆلەكنىڭ قارشىلىقى | بەلگىلەنگەن سىناق ئېقىمى ۋە مۇقىملاشتۇرۇلغان تېمپېراتۇرىدا بەلگىلەنگەن زوند نۇقتىلىرى ئارىسىدىكى تۆت تېرمىنلىق كېلۋىن ئۆلچىمى | بۇ يىغىلغان بىرىكمە قارشىلىق سىنىقى ئەمەس |
| يىغىلغان بىرىكمە قارشىلىق | بەلگىلەنگەن جۈپلىشىش يۈزلىرى، ئۈسكۈنىلەر، كىرئالغۇنىڭ ئورۇنلاشتۇرۇلۇشى، بۇراش مومېنتى ياكى ئالدىن يۈكلەش، تۇرۇش ئەھۋالى ۋە تېمپېراتۇرىسى بىلەن يىغىشتىن كېيىنكى تۆت تېرمىناللىق كېلۋىن ئۆلچىمى | بوش قىسىم ئۆتكۈزۈشچانلىقىدىن چىقىرىۋېلىشقا بولمايدۇ |
بىر مېتىرلىق مىس زاپچاس ئۈچۈن، تەكشۈرۈش تېمپېراتۇرىسى ئانچە مۇھىم ئەمەس. زاپچاس تېمپېراتۇرىسىنى خاتىرىلەڭ، زۆرۈر تېپىلغاندا مۇقىملاشتۇرۇڭ ۋە سېتىۋالغۇچى بىلەن تەمىنلىگۈچى نەتىجىلەرنى سېلىشتۇرغاندا ئوخشاش پايدىلىنىش شەرتىنى ئىشلىتىڭ.
تەمىنلىگۈچى دەرىجىلىك ھۆججەتلەر ۋە زاكاز دەرىجىلىك خاتىرىلەرمۇ ئايرىلىشى كېرەك.
Cymber Metal'sسۈپەت گۇۋاھنامىسى ۋە تەكشۈرۈش ھۆججەتلىرىشىركەت ۋە ئىقتىدار مۇھىتى بىلەن تەمىنلەيدۇ. كۆپ مىقداردا مال يەتكۈزۈش يەنىلا سېتىۋېلىش بۇيرۇقىدا بەلگىلەنگەن ئالاھىدە MTC، ئۆلچەم دوكلاتى، قاپلاش دوكلاتى، بىرىنچى بۇيۇم خاتىرىسى ياكى ئۈچىنچى تەرەپ تەكشۈرۈشىنى تەلەپ قىلىدۇ.
بوش مىس سىم تاختىسى پەقەت ئالماشتۇرۇش ئۈسكۈنىسى قۇرۇلمىسىغا كىرىدۇ دەپلا «IEC 61439 غا ماس كېلىدۇ» دەپ يازماڭ.
IEC 61439 تۆۋەن توك بېسىملىق ئالماشتۇرۇش ئۈسكۈنىلىرى ۋە كونترول ئۈسكۈنىلىرىنىڭ قۇراشتۇرۇلۇشى ۋە ئۇلارنى تەكشۈرۈشنى ئۆز ئىچىگە ئالىدۇ. شىنكا زاپچاسلىرى ئۆزىنىڭ سىزىش ۋە ماتېرىيال تەلىپىگە ماس كېلىشى كېرەك، شۇنىڭ بىلەن بىر ۋاقىتتا، تەييار بولغان قۇراشتۇرۇلما سىستېما سەۋىيىسىدىكى تەكشۈرۈشكە مەسئۇل بولىدۇ.
تەمىنلىگۈچى تاللاش: جەريان دەلىللىرىنى سوراڭ
تەمىنلىگۈچى پەقەت سىلىقلانغان مىس سۈرەتلىرىنى كۆرسىتىشىلا ئەمەس، بەلكى يولنى كونترول قىلغانلىقىنى ئىسپاتلىشى كېرەك.
كۆپ مىقداردا زاكاز قىلىشتىن بۇرۇن تۆۋەندىكى سوئاللارنى سوراڭ:
- باھاغا قايسى ماتېرىيال شەكلى، دەرىجىسى، ئۆلچىمى ۋە تېمپېراتۇرىسى كىرگۈزۈلگەن؟
- قايسى ئالاھىدىلىكلەر تۆشۈك بىلەن، لازېر بىلەن كېسىلگەن، بۇرغىلانغان، فرېزلانغان، رېملانغان ياكى EDM بىلەن بىر تەرەپ قىلىنىدۇ؟
- سانلىق مەلۇماتلار قانداق بېكىتىلىدۇ ۋە تۆشۈكنىڭ ھەقىقىي ئورنى قانداق تەكشۈرۈلىدۇ؟
- تاختايلاش، ئېگىش ۋە تۈزلەشتىن بۇرۇن ياكى كېيىن ئۆلچەملەر قوبۇل قىلىنامدۇ؟
- قايسى مەشغۇلاتلار قوشۇمچە توختامغا كىرگۈزۈلگەن ۋە بۇ تەمىنلىگۈچىلەر قانداق كونترول قىلىنىدۇ؟
- بىرىنچى بۇيۇم تەكشۈرۈش دوكلاتى قوشۇلغانمۇ؟ ھەر بىر تۈركۈمدىكى قانداق ئالاھىدىلىكلەر ئۆلچىنىدۇ؟
- سىزما تۈزىتىشلىرى، قورال ئۆزگەرتىشلىرى ۋە جەرياننىڭ چەتنىشى قانداق تەستىقلىنىدۇ؟
- ئېكسپورت ئوراپ قاچىلاش جەريانىدا تېگىش يۈزلىرى، گىرۋەكلىرى ۋە ئۇزۇن تاختىلار قانداق قوغدىلىدۇ؟
Cymber Metal نىڭ ئاممىۋىمىس ۋە ئاليۇمىن تەمىنلەش زەنجىرى مۇلازىمىتىبۇ بەتتە ئىقتىدار سەۋىيىسىدە ماتېرىيال تاللاش، بىر تەرەپ قىلىشنى ماسلاشتۇرۇش، تەكشۈرۈش ۋە يەتكۈزۈش قوللىشى بايان قىلىنغان.
سودا باھاسىدا يەنىلا يوللانغان سىزمىنىڭ ئېنىق دائىرىسى ئېنىق بەلگىلىنىشى كېرەك.
ھەر بىر چىدامچانلىق سوئالىغا «مەسىلە يوق» دەپ جاۋاب بېرىدىغان تەمىنلىگۈچىدىن ئېھتىيات قىلىڭ.
كونترول قىلىنىدىغان جاۋاب باشقىچە ئاڭلىنىدۇ: تەمىنلىگۈچى سانلىق مەلۇمات لايىھىسىنى ئېنىقلايدۇ، ماس كەلمەيدىغان ئۇچۇرلارنى بايقايدۇ، تۆشۈكلۈك ۋە پىششىقلاپ ئىشلەنگەن ئالاھىدىلىكلەرنى ئايرىيدۇ، تەكشۈرۈش ئۈسكۈنىسىنى چۈشەندۈرىدۇ ۋە قاپلىغاندىن كېيىن قايسى ئۆلچەملەرنىڭ قوللىنىلىدىغانلىقىنى سورايدۇ.
ئومۇمىي قونۇش باھاسى ئەرزان باھانى ئاشكارىلىدى
ئاپتوبۇسنىڭ باھاسى مىس باھاسى ۋە بىر قانچە تېشىلگەن تۆشۈك ئەمەس.
بۇ مودېلنى ئىشلىتىڭ:
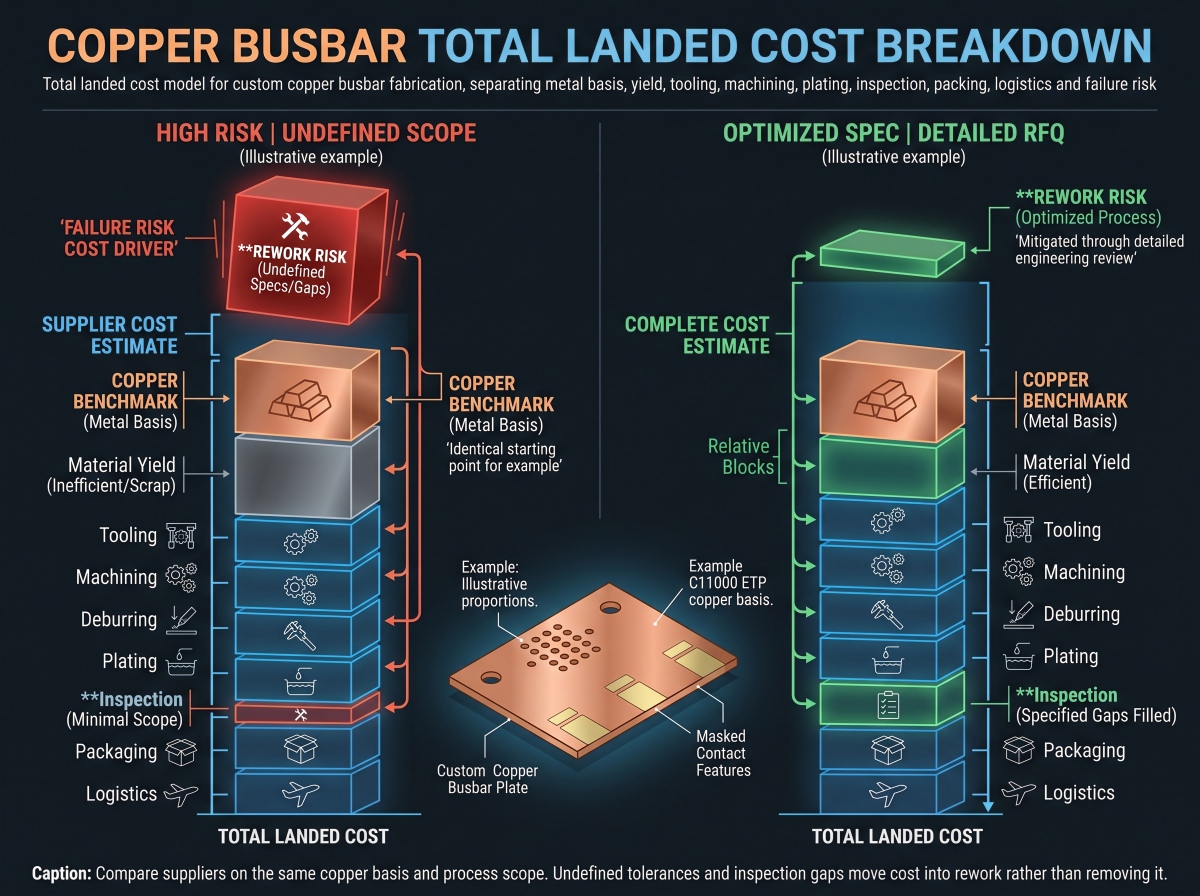
ئومۇمىي يەر باھاسى = مېتال ئاساسى + سېتىۋېلىنغان ماتېرىيالنىڭ زىيانى + قوراللار + پىششىقلاپ ئىشلەش + سىرلاش ۋە تازىلاش + قاپلاش + تەكشۈرۈش + ئورالما + يۈك توشۇش ۋە باج + قايتا ئىشلەش خەۋپى
مېتال قىسمىدا باھا ئاساسى كۆرسىتىلىشى كېرەك.
جۇڭگودىن ئېلىنغان زاكازلار ئۈچۈن، باھا كېلىشىمىدە كېلىشىم تۈزۈلگەن SMM مىس ئۆلچىمىگە پايدىلىنىشقا بولىدۇ. باشقا توختاملاردا LME ياكى مۇقىم مىس ئاساسى قوللىنىلىشى مۇمكىن.
RFQ دا پايدىلىنىش، باھا بېرىش ۋاقتى ياكى ئوتتۇرىچە مەزگىل، پۇل بىرلىكى، ئايلاندۇرۇش ھەققى ۋە مېتال ئاساسىنىڭ قۇلۇپلانغان ياكى زاكاز قىلىنغاندا تەڭشەلگەن-تەڭشەلمىگەنلىكى ئېنىقلىنىشى كېرەك.
ئىككى تەكلىپنىڭ ھەممىسى ئوخشاش مېتال مەنتىقىنى ئىشلەتمىگۈچە، ئۇلارنى سېلىشتۇرماڭ.
ھوسۇلغا ئوخشاش دىققەت قىلىشقا ئەرزىيدۇ.
8 كىلوگراملىق پۈتكەن زاپچاسنىڭ ئىچكى بوشلۇقى، بۇرۇلۇش، گىرۋەك بوشلۇقى، قىسىش ئۇچى ۋە ئىشلىتىشكە بولمايدىغان قالدۇقلار سەۋەبىدىن، 8 كىلوگرامدىن ئارتۇق سېتىۋېلىنغان تاختاي تەلەپ قىلىنىشى مۇمكىن.
قالدۇق مىسنىڭ قايتا ھاسىل قىلىش قىممىتى ساقلىنىپ قالىدۇ، ئەمما قالدۇق مىسنىڭ ئىناۋەتلىك قىممىتى ماشىنا ۋاقتى، ئايلىنىش مەبلىغى، تۈرگە ئايرىش ياكى سېتىۋېلىنغان ماتېرىيال بىلەن قايتا ھاسىل قىلىنغان قالدۇق قىممىتى ئوتتۇرىسىدىكى پەرقنى ئۆچۈرمەيدۇ.
قورال-ياراغ ۋە تۈركۈم چوڭلۇقى ئەڭ ياخشى يولنى ئۆزگەرتىدۇ.
سىناق قىلىنغاندىن كېيىن ئۆزگىرىشى مۇمكىن بولغان ئون خىل ئۈلگە زاپچاس ئۈچۈن مەخسۇس مۇشتلاش قورالى خاتا قارار بولۇشى مۇمكىن.
ئەگەر ئادەتتىكى تۆشۈكلەر ۋە پىروفىللارنى ئىشەنچلىك ھالدا تېشىۋەتكىلى بولسا، پەقەت ئورۇن بەلگىلەش ئالاھىدىلىكلىرىلا CNC بىلەن پىششىقلانسا، 20،000 مۇقىم زاپچاسنى تولۇق CNC بىلەن بىر تەرەپ قىلىش ئوخشاشلا ئىسراپچىلىققا ئېلىپ كېلىدۇ.
تەكشۈرۈشنىڭمۇ ھەقىقىي باھاسى بار.
ھەر بىر گۈزەللەشتۈرۈش گىرۋىكى ئۈچۈن CMM دوكلاتى تەلەپ قىلىش ئېلېكتر خەۋپىنى ئازايتماي تۇرۇپ ۋاقىتنى ئىسراپ قىلىدۇ. ئىككى ئورۇن بەلگىلەش تۆشۈكىنى تەكشۈرمەسلىك قۇراشتۇرۇشنىڭ توختاپ قېلىشىغا سەۋەب بولىدۇ.
توغرا پىلان مۇھىم ئالاھىدىلىكلەرگە %100 تەكشۈرۈش ياكى تېخىمۇ قاتتىق ئەۋرىشكە ئېلىشنى مەركەزلەشتۈرىدۇ ھەمدە مۇقىم ئىككىنچى دەرىجىلىك ئالاھىدىلىكلەر ئۈچۈن كېلىشكەن تۈركۈم پىلانىنى ئىشلىتىدۇ.
بۇ يەردە ئەرزان باھالار قىممەت بولۇپ قالىدۇ.
سېتىۋالغۇچى ئېنىقسىز تۆشۈك ئورنى ۋە ئالدىن قاپلاش ئۆلچىمىنى قوبۇل قىلىش ئارقىلىق ئازراق ئۆزگەرتىش ھەققىنى تېجەپ قالىدۇ. تۇنجى تۈركۈمدە M10 بولتلىرى بەزى تۆشۈكلەرگە كىرىدۇ، لېكىن پۈتۈن تۆشۈككە كىرمەيدۇ، مەشغۇلاتچىلار نەقىشنى قولدا چوڭايتىدۇ.
ھازىر سېتىۋالغۇچىنىڭ قاپلىمىسىنىڭ بۇزۇلغانلىقى، گىرۋەك ئارىلىقىنىڭ كونترول قىلىنمىغانلىقى، قوشۇمچە ئەمگەك كۈچى، تاختىلارنىڭ كېچىكىشى ۋە ئېنىق سەۋەب خاتىرىسىنىڭ يوقلۇقى بار.
مىس سىملىق ئاۋتوبۇس ياساشقا نېمىلەرنى قوشۇش كېرەك؟ سوئال-جاۋاب سوراش
ھەر بىر تەمىنلىگۈچىنىڭ ئوخشاش تەييار ھالەتتىكى باھا بېكىتىشى ئۈچۈن يېتەرلىك ئۇچۇر ئەۋەتىڭ:
- 2D PDF رەسىم، 3D مودېل ۋە رەسىمنى قايتا كۆرۈش
- ماتېرىيال دەرىجىسى، مەھسۇلات ئۆلچىمى، تېمپېراتۇرا ۋە ئەڭ تۆۋەن ئۆتكۈزۈشچانلىقى
- باشلانغۇچ ماتېرىيال شەكلى: تاختا، يوپۇرماق، ياپىلاق تاياق ياكى ئاۋتوبۇس تاختىسى
- ئومۇمىي ئۆلچەم، قېلىنلىققا بەرداشلىق بېرىش، تۈزلۈك ۋە تەكشىلىك
- A، B ۋە C سانلىق مەلۇماتلىرىنىڭ ئېنىقلىمىسى
- مۇھىم تۆشۈك دىئامېتىرى، ھەقىقىي ئورنى، قەدەم، يېرىقلار، يىپلار، قارشى تۆشۈكلەر ۋە قارشى تۆشۈكلەر
- ئادەتتىكى پروفىلغا چىداملىقلىق ۋە يىغىشقا مۇھىم ئۆلچەملەر
- بۇرۇلۇش يۆنىلىشى، ئەڭ چوڭ بۇرۇلۇش، گىرۋەك ئۈزۈلۈشى، قىر ياكى رادىئۇس
- ئالاقىلىشىش تاختىسىنىڭ داغلىقلىقى، تۈزلۈكلىكى، پاكىزلىقى ۋە قوغداش تەلىپى
- يالىڭاچ، تۆمۈر، كۈمۈش ياكى نىكېل يۈزىنىڭ ئەھۋالى
- قاپلاش جەريانى، ئەڭ تۆۋەن يەرلىك قېلىنلىق، مۇھىم يۈزلەر ۋە ماسكا رايونلىرى
- مۇھىم ئۆلچەملەرنىڭ قاپلاش ۋە ئېگىلىشتىن بۇرۇن ياكى كېيىن قوللىنىلىدىغانلىقى توغرىسىدىكى بايان
- سانى، ئۈلگە نۇسخىسى سانى، بىرىنچى بۇيۇم تەلىپى ۋە يىللىق ئىشلىتىش
- MTC، ئۆتكۈزۈشچانلىقى، ئۆلچەم ۋە قاپلاش دوكلاتلىرى
- سىناق قۇرۇلمىسى بېكىتىلگەن، تاماملانغان زاپچاس قارشىلىق دوكلاتى ۋە/ياكى يىغىۋېلىنغان تۇتاشتۇرۇش قارشىلىق دوكلاتى
- ئەۋرىشكە ئېلىش پىلانى، ئۈچىنچى تەرەپ تەكشۈرۈشى ۋە ئۆزگىرىشنى كونترول قىلىش تەلىپى
- ئوراش، نىشان دۆلىتى، ئىنكوتېرم ۋە تەلەپ قىلىنىدىغان يېتىپ كېلىش ۋاقتى
يېغىش شەرتلىرىنى تەمىنلىگۈچىدىن يوشۇرۇپ، ئاندىن باھادا ئۇلارنىڭمۇ بولۇشىنى ئۈمىد قىلماڭ.
جۈپلەشمە رەسىمىنى ياكى ھېچ بولمىغاندا بولت، تېرمىنال، قاپ ۋە ئىزولياتسىيە قەۋىتىنى ھەر بىر مۇھىم ئۇلىنىش ئېغىزىنىڭ ئەتراپىغا ئورتاقلىشىڭ.
لايىھەگە خاس تەكشۈرۈش ئۈچۈن،ئاۋتوبۇس تاختىسىنىڭ RFQ ئۈچۈن Cymber Metal بىلەن ئالاقىلىشىڭسىزما، دەرىجە، مۇھىم ئالاھىدىلىكلەر، يۈزەكى بىر تەرەپ قىلىش، مىقدار ۋە تەكشۈرۈش تەلىپى بىلەن.
نۆۋەتتىكى ماتېرىيالنىڭ بار-يوقلۇقى، بىر تەرەپ قىلىش ئىقتىدارى، زاكاز مىقدارى ۋە يەتكۈزۈش ۋاقتى تور بەت بېتىدىن پەرەز قىلىنماستىن، بەلكى ئەمەلىي ئۆلچەمگە ئاساسەن دەلىللىنىشى كېرەك.
ئەڭ ئاخىرقى نۇقتا
خاسلاشتۇرۇلغان ئاۋتوبۇس سۈپىتى تۇنجى تۆشۈك تېشىشتىن بۇرۇن بەلگىلىنىدۇ.
توغرا مىس دەرىجىسى ۋە ماتېرىيال شەكلىنى تاللاڭ. ئىقتىدارلىق يۈزلەردىن سانلىق مەلۇماتلارنى بېكىتىڭ. پەقەت دىئامېتىرنىلا ئەمەس، بەلكى تۆشۈكنىڭ ئورنىنى كونترول قىلىڭ. گىرىم يۈزىدىن تېگىش يۈزلىرىنى ئايرىڭ. چىدامچانلىق خامچوتىغا قاپلاش ۋە ئىسسىقلىق كېڭىيىشىنى قوشۇڭ. ئاندىن تەكشۈرۈش ئۇسۇلىنى سىزمىغا ماسلاشتۇرۇڭ.
قىممەت باھالىق تەمىنلىگۈچى ھەمىشە بىرلىك باھاسى يۇقىرى بولغان تەمىنلىگۈچى ئەمەس.
ماتېرىيالنىڭ سۈپىتى، ئاخىرقى ئۆلچىمى، مۇھىم تەكشۈرۈش ۋە ئوراپ قاچىلاش قاتارلىق ئىشلارنى باھانىڭ سىرتىدا قالدۇرۇپ، ئاندىن بۇ چىقىملارنى قايتا ئىشلەش ۋە كېچىكتۈرۈش سۈپىتىدە قايتۇرۇۋېتىدىغان ئادەم كۆپىنچە ئەھۋاللاردا بولىدۇ.
كۆپ سورىلىدىغان سوئاللار
ئومۇميۈزلۈك ئاپتوبۇس بالداقلىرىغا بەرداشلىق بېرىش ئىقتىدارى يوق.
فۇنكسىيەلىك ئىدېرگىيەدىن پايدىلىنىڭ: تۆشۈكلەرنى، تېگىش ئېغىزلىرىنى ۋە جۈپلىشىش باسقۇچلىرىنى قاتتىق كونترول قىلىڭ؛ تاشقى پىروفىللار ۋە بوشلۇق ئالاھىدىلىكلىرىنىڭ جەريانغا ماس كېلىدىغان ئادەتتىكى چىدامچانلىقى.
تاختا چوڭلۇقى، قېلىنلىقى، تېمپېراتۇرىسى، پىششىقلاپ ئىشلەش ئۇسۇلى، قاپلاش ۋە ئۆلچەش ئەھۋالى مۇمكىنچىلىككە تەسىر كۆرسىتىدۇ. ھەر بىر ئۆلچەمگە +/- 0.05 مىللىمېتىر ئىشلىتىشنىڭ ئورنىغا، تولۇق سىزمىنى جەريانغا خاس تەكشۈرۈش ئۈچۈن ئەۋەتىڭ.
تۆشۈكنىڭ دىئامېتىرى، فۇنكسىيەلىك سانلىق مەلۇماتلارغا نىسبەتەن ھەقىقىي ئورنى، ئېگىزلىكى، گىرۋەك ئارىلىقى ۋە ھەر قانداق قارشى تۆشۈك ياكى قارشى تۆشۈكنى ئايرىم-ئايرىم بېكىتىڭ.
دىئامېتىرنىڭ ئۆزىلا بىر باغلىغۇچنىڭ يەككە تۆشۈككە كىرەلەيدىغانلىقىنى ئىسپاتلايدۇ. ئۇ تېرمىنال، قاپ ياكى تولۇق يىغىش قاتلىمى بىلەن ماسلىشىشنى ئىسپاتلىمايدۇ.
قوبۇل قىلىش ئۆلچىمىنىڭ قاپلاشتىن بۇرۇن ياكى كېيىن قوللىنىلىدىغانلىقىنى كۆرسىتىڭ.
ئاپتوماتىك ئەمەس.
مۇقىم يۇقىرى ھەجىملىك نەقىشلەر ئۈچۈن تېشىش ئىقتىسادىي ۋە تەكرارلىغىلى بولىدۇ، ئەمما قورالنىڭ ئۇپرىشى، ئۆرۈلۈپ كېتىشى، تارىيىپ كېتىشى ۋە تىترەش يۆنىلىشى كونترول قىلىشنى تەلەپ قىلىدۇ.
CNC بۇرغىلاش ياكى فرېزلاش تېخىمۇ جانلىق بولۇپ، كۆپىنچە ئارىلاشما ئالاھىدىلىكلەر ياكى مۇھىم تۆشۈك شەكىللىرى ئۈچۈن تېخىمۇ ياخشى، ئەمما ئۇ دەۋرىيلىك ۋاقتىنى ئۇزارتىدۇ.
ئارىلاشما يول ئادەتتىكى تۆشۈكلەرنى تېشىۋېتەلەيدۇ ۋە پەقەت CNC ئارقىلىقلا ئورۇن بەلگىلەش ئىقتىدارىنىلا بەلگىلىيەلەيدۇ.
ھەئە.
ئەگەر قېلىنلىقى t بولغان بىر قەۋەت پۈتۈن تۆشۈك دېۋارىغا تەكشى يېپىلسا، تۆشۈكنىڭ دىئامېتىرى نەزەرىيە جەھەتتىن تەخمىنەن 2t ئازىيىشى، سىرتقى ئۆلچىمى بولسا تەخمىنەن 2t چوڭىيىشى مۇمكىن.
ئېلېكترو قاپلاشنىڭ ئەمەلىي تەقسىملىنىشى گېئومېتىرىيە، توك زىچلىقى، ماسكا ۋە ئېتىش كۈچىگە ئاساسەن ئۆزگىرىدۇ. مۇھىم ئۆلچەملەر ئاخىرقى قاپلاش ئەھۋالى ۋە ئۆلچەش ئورنىنى ئېنىق كۆرسىتىشى كېرەك.
ھېچقانداق بىر Ra قىممىتى تۆۋەن قارشىلىق كۆرسىتىش ئىقتىدارىغا كاپالەتلىك قىلالمايدۇ.
تېخىمۇ تەلەپچان پىششىقلاپ ئىشلەنگەن تەگلىك ياستۇق ئۈچۈن ئەڭ يۇقىرى Ra 1.6 مىكرومېتىر، ئادەتتىكى پىششىقلاپ ئىشلەنگەن تەگلىك ئۈچۈن ئەڭ يۇقىرى Ra 3.2 مىكرومېتىر باشقا RFQ باشلاش چەكلىمىسى سۈپىتىدە خىزمەت قىلالايدۇ.
بۇ چەكلىمىنىڭ قاپلاشتىن بۇرۇن ياكى كېيىن قوللىنىلىدىغانلىقىنى كۆرسىتىڭ. ئەگەر يۇقىرى ۋە تۆۋەن چەكنىڭ ھەر ئىككىسىنىڭ ئىقتىدارى تەلەپ قىلىنمىسا، 1.6 مىكرومېتىردىن 3.2 مىكرومېتىرغىچە بولغان ئارىلىقنى قوبۇل قىلىش بەلبېغى قىلىپ كۆرسەتمەڭ.
ئاخىرقى تەلەپ يەنە تۈزلۈك، قاپلاش، پاكىزلىق، تېگىش بېسىمى، بولت سىستېمىسى، قاپلاش، تېمپېراتۇرا ۋە تەكشۈرۈش ئۇسۇلىغا باغلىق.
سانلىق مەلۇمات، تىرەك ھالىتى، ئەركىن ياكى چەكلەنگەن ھالەت، تەكشۈرۈش ئۇسۇلى ۋە پايدىلىنىش تېمپېراتۇرىسىنى كۆرسىتىڭ.
نېپىز ياكى ئۇزۇن مىس تاختىلار قىسىلغاندا ياپىلاق كۆرۈنۈپ، قويۇپ بېرىلگەندىن كېيىن ئېگىلىپ قېلىشى مۇمكىن.
ئەگەر يىغىلىش قەستەن تاختىنى چەكلەپ قويسا، بۇ ئورنىتىش شەرتىنى سىزمىدا ئېنىقلاڭ. بولمىسا، كېلىشىلگەن يۈزە تاختا ياكى CMM قۇرۇلمىسى بىلەن ئەركىن ھالەتنى قوبۇل قىلىشنى تەلەپ قىلىڭ.
ئىككىسىنىڭ ھېچقايسىسى ئومۇميۈزلۈك ياخشى ئەمەس.
C11000 يۇقىرى ئۆتكۈزۈشچانلىقتىكى ئېلېكتر زاپچاسلىرىدا كەڭ قوللىنىلىدۇ. C10200 ئوكسىگېنسىز مىس بولۇپ، ئوكسىگېنغا مۇناسىۋەتلىك بىر تەرەپ قىلىش ياكى مۇلازىمەت قىلىش ئۇسۇلى مۇھىم بولغان ئەھۋاللاردا ئىشلىتىلىشى مۇمكىن.
قوللىنىلىدىغان ماتېرىيال ئۆلچىمى، تېمپېراتۇرىسى، ئۆتكۈزۈشچانلىقى، تۇتاشتۇرۇش يولى، شەكىللەندۈرۈش تەلىپى، ئاتموسفېرا ۋە گۇۋاھنامىسىنى سېلىشتۇرۇڭ.
ئەپ ئىشلەتمىگەن نومۇر ئەۋزەللىكى ئۈچۈن پۇل تۆلىمەڭ.
ياق
MTC مۇناسىۋەتلىك ئىسسىقلىق ياكى تۈركۈمنىڭ ماتېرىيال دەرىجىسى، تەركىبى، تېمپېراتۇرىسى ياكى باشقا دوكلات قىلىنغان خۇسۇسىيەتلىرىنى قوللايدۇ.
ئۇ تۆشۈكنىڭ ئورنى، تۈزلۈكى، تىترەشنىڭ كونترول قىلىنىشى، داغلىقلىقى، قاپلاش قېلىنلىقى ياكى يىغىشنىڭ ماس كېلىشىنى ئىسپاتلىمايدۇ.
كۆپ مىقداردا زاكاز قىلىش ئۈچۈن، بەلگىلەنگەن ئەھۋاللاردا، بىرىنچى بۇيۇم دوكلاتى، ئۆلچەم تەكشۈرۈشى، قاپلاش خاتىرىسى، ئىز قوغلاش ئىقتىدارى ۋە ئاخىرقى ئېلېكتر سىنىقى تەلەپ قىلىنىشى مۇمكىن.
MTC، سىزما تۈزىتىشى، بىرىنچى ماقالە ياكى ئۆلچەملىك دوكلات، مۇھىم تۆشۈك ۋە تۈزلۈك نەتىجىلىرى، قاپلاش گۇۋاھنامىسى ۋە يەرلىك قېلىنلىق كۆرسەتكۈچلىرى، لازىم بولغاندا ئۆتكۈزۈشچانلىق دوكلاتى، مۇھىم بوغۇملارنىڭ ئاخىرقى قارشىلىق سانلىق مەلۇماتلىرى، چەتنىش تەستىقلىرى ۋە تۈركۈمنىڭ ئىز قوغلاش ئىقتىدارىنى تەلەپ قىلىڭ.
تەكشۈرۈش دائىرىسى باھا ۋە يەتكۈزۈش ۋاقتىغا تەسىر كۆرسىتىدىغان بولغاچقا، باھا بېرىشتىن بۇرۇن ئېنىق ئورالما كېلىشىلىشى كېرەك.
ئومۇمىي سېتىۋېلىش تەننەرخى كېلىشىم تۈزۈلگەن مىس ئاساسى، سېتىۋېلىنغان ماتېرىيال مىقدارى، قورال-ياراغ، پىششىقلاپ ئىشلەش، قېپىنى چىقىرىۋېتىش، تازىلاش، قاپلاش، تەكشۈرۈش، ئوراپ قاچىلاش، يۈك توشۇش، باج ۋە قايتا ئىشلەش خەۋپ-خەتىرىنى ئۆز ئىچىگە ئالىدۇ.
ئوخشاش مېتال باھاسى فورمۇلاسى ۋە تاماملانغان دائىرىدىكى تەمىنلىگۈچىلەرنى سېلىشتۇرۇڭ.
ئەرزانراق ئۆزگەرتىش باھاسى ئاخىرقى تاختاي ئۆلچىمى، مۇھىم تۆشۈك تەكشۈرۈشى، ماتېرىيال قالدۇقى مەنتىقى ياكى بۇرمىلىنىشنىڭ ئالدىنى ئالىدىغان ئورالما قاتارلىقلارنى ئۆز ئىچىگە ئالمىغاندا، خاتا چۈشىنىشكە سەۋەب بولۇشى مۇمكىن.
ئېلان قىلىنغان ۋاقىت: 2026-يىلى 8-ئاينىڭ 14-كۈنى